


Noticias
- ▶ Cómo afecta la tolerancia del diámetro del alambre de aleación a la precisión del conformado automatizado
- ▶ Cuándo el alambre de aleación es la opción adecuada para elementos calefactores de alta temperatura
- ▶ Cómo prevenir daños en las bobinas durante la entrega de un proveedor de Monel 400
- ▶ Cómo comparar los costes de flete de un proveedor de bobinas de Monel 400
- ▶ Cómo afecta la calidad del borde de la bobina al estampado con Monel 400
Mensaje
Cómo afecta la tolerancia del diámetro del alambre de aleación a la precisión del conformado automatizado
El conformado automatizado no responde a un diámetro nominal de alambre; responde al diámetro real que entra en los rodillos de alimentación, guías, matrices y herramientas de doblado en ese momento. Cuando el alambre de aleación varía más allá de la tolerancia considerada durante la configuración, la máquina puede seguir funcionando, pero la longitud de alimentación, el ángulo de doblado, la recuperación elástica y la carga de las herramientas pueden desviarse. Así es como una variación dimensional aparentemente pequeña se convierte en un problema de repetibilidad, calidad y, en algunas aplicaciones, seguridad.
La cuestión práctica no es si existe una tolerancia de diámetro. Toda especificación de alambre tiene una. La cuestión es si la variación permitida es compatible con el proceso de conformado, la condición de la aleación y la tolerancia funcional de la pieza terminada. Una tolerancia viable para un simple doblado abierto puede ser inaceptable para un resorte de espiras apretadas, una presilla de retención conformada o un componente de alto ciclo.
Por qué los cambios de diámetro afectan una línea de conformado
El diámetro del alambre influye tanto en la cantidad de material que se desplaza por la máquina como en la fuerza necesaria para deformarlo. Una sección ligeramente sobredimensionada tiene una mayor área transversal, por lo que resiste el doblado con mayor fuerza. Una sección ligeramente subdimensionada se dobla más fácilmente y puede pasar de forma diferente por los equipos de alimentación. En los equipos automatizados, estos efectos se amplifican porque la configuración es fija mientras el material cambia.
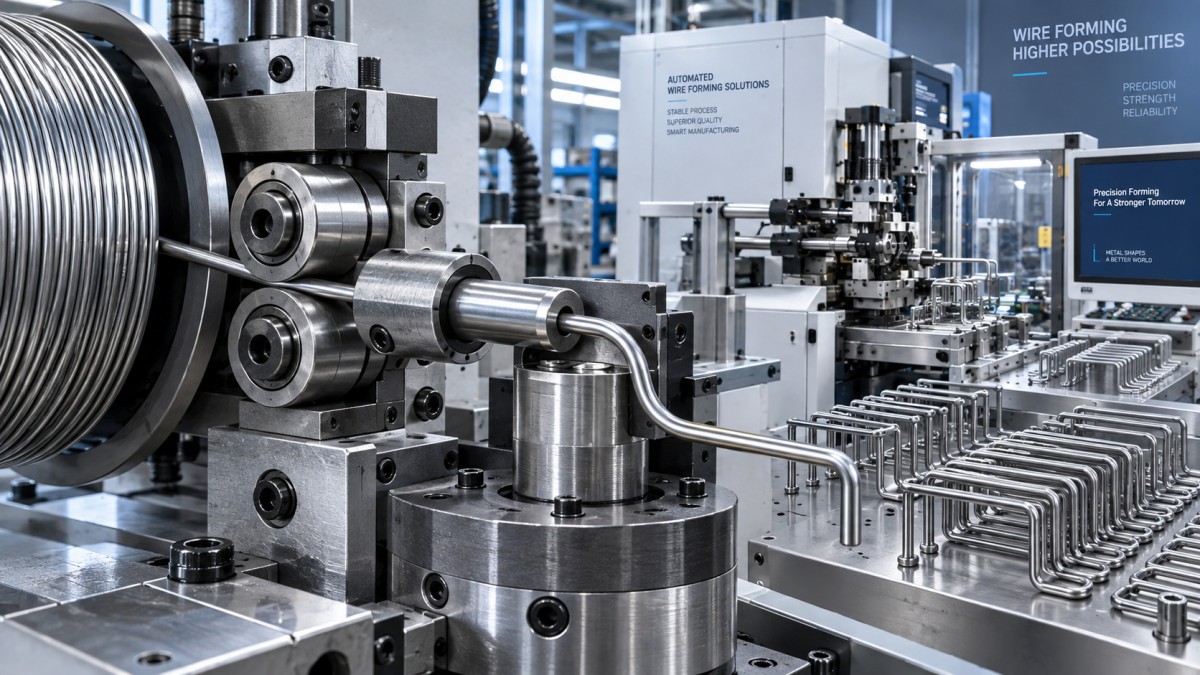
Los rodillos de alimentación son un punto de partida habitual. Su presión se selecciona para sujetar el alambre sin marcarlo ni aplanarlo. Si el alambre entrante es mayor de lo esperado, la presión de los rodillos aumenta y puede generar daños superficiales, arrastre excesivo o deformación. Si es menor, los rodillos pueden patinar. Entonces, un codificador de alimentación puede registrar el movimiento de los rodillos en lugar del movimiento real del material, produciendo longitudes de corte incorrectas o doblados mal posicionados.
El diámetro también afecta la relación entre el alambre y la herramienta. Las guías y enderezadores tienen una holgura limitada. La variación puede cambiar la centralidad con la que el alambre entra en la matriz, especialmente cuando la máquina utiliza varios puntos de guía antes de un doblado cerrado. Una entrada descentrada aumenta la probabilidad de doblados asimétricos, rayaduras, marcas locales y ángulos inestables.
El ángulo de doblado es solo una parte del problema de precisión
Es tentador considerar la tolerancia de diámetro como un problema de inspección dimensional y la recuperación elástica como un problema de propiedades del material. En producción, interactúan. Un aumento del diámetro generalmente incrementa la rigidez a la flexión; con el mismo programa de máquina y la misma posición de la herramienta, el ángulo final puede abrirse o el radio de doblado puede variar. Con un diámetro menor, la pieza puede doblarse en exceso o presentar un radio más cerrado.
Para aleaciones de níquel, cobalto o base hierro de alta resistencia, la interacción puede ser más pronunciada porque las fuerzas de conformado ya son elevadas y la recuperación elástica puede ser considerable. La condición de tratamiento térmico, el comportamiento a tracción y la consistencia entre lotes siguen siendo importantes, pero un diámetro estable evita que estas variables se vean agravadas por un tamaño de sección cambiante.
El diámetro promedio puede ocultar el defecto
Una bobina puede cumplir un resultado de diámetro promedio y aun así tener un rendimiento deficiente en una conformadora automatizada. Lo importante es el rango a lo largo de la longitud utilizable, no solo unas pocas mediciones en el extremo de la bobina. Los cambios locales de diámetro pueden causar una falla intermitente de alimentación o un conjunto de fallas de ángulo después de muchas piezas aceptables. Estas fallas a menudo se diagnostican erróneamente como desgaste de herramientas, lubricación deficiente o un problema del programa de la máquina.
La redondez merece la misma atención. Un alambre que está dentro de los límites de diámetro en una orientación pero es ligeramente ovalado puede no contactar de manera uniforme con rodillos, guías y matrices al girar a través de la máquina. El resultado puede ser un agarre y una respuesta al doblado variables incluso cuando una sola lectura de calibre parece aceptable. Para componentes conformados críticos, los planes de inspección deben definir cómo se toma la muestra del diámetro a lo largo de la bobina y cómo se evalúa la redondez, en lugar de depender únicamente del tamaño nominal.
Establezca la tolerancia del alambre según la capacidad del proceso
No existe una tolerancia universal de “precisión” adecuada para todas las operaciones de conformado automatizado. El límite apropiado debe derivarse de la etapa más sensible del proceso: precisión de alimentación, la menor holgura de herramienta, el requisito de ángulo de doblado más estricto o el ajuste funcional final.
- Comience con el requisito de la pieza terminada. Identifique qué dimensiones afectan el ensamblaje, la precarga, la fuerza de retención o la holgura. Un doblado estético normalmente puede tolerar más variación que un componente que controla una función relacionada con la seguridad.
- Revise la sensibilidad de la máquina. Verifique el diseño de los rodillos de alimentación, la disposición del codificador, la holgura de las guías, el radio de doblado y si el programa incluye compensación. Las máquinas con detección de circuito cerrado pueden reducir algunos efectos, pero no eliminan la variación del material.
- Separe el control dimensional del control del material. El diámetro, la ovalidad, el estado superficial, el temple y la curvatura o hélice de la bobina deben revisarse conjuntamente. Un diámetro estrechamente controlado por sí solo no corregirá un alambre que entra en la máquina con una curvatura residual excesiva.
- Valide a velocidad de producción. Una prueba corta de configuración puede no revelar variaciones entre bobinas, acumulación de calor o carga gradual de las herramientas. La cualificación debe incluir conformado sostenido e inspección de piezas procedentes de diferentes posiciones de la bobina.
Un error común de compra es especificar la tolerancia de diámetro más estrecha posible sin considerar el resto de la ruta de transformación. Esto puede aumentar el coste sin resolver la fuente real de variación. Por el contrario, aceptar una tolerancia comercial amplia porque el diámetro nominal es correcto suele trasladar el coste al tiempo de configuración, la clasificación, el retrabajo y las paradas no planificadas.
Desgaste de herramientas y exposición a riesgos de seguridad
El tamaño inconsistente del alambre modifica la presión de contacto en las ranuras de los rodillos, los rodillos enderezadores y las matrices de conformado. Con el tiempo, esto puede acelerar el desgaste desigual y hacer que el proceso sea menos estable. Los operadores pueden compensarlo aumentando la presión de los rodillos o ajustando repetidamente las configuraciones de doblado. Estos ajustes pueden ocultar el problema del material mientras aumentan el riesgo de rotura del alambre, recortes afilados, paradas inesperadas de la máquina o daños durante la intervención manual.
Para la gestión de seguridad, las alarmas repetidas de alimentación o la expulsión intermitente de piezas deben tratarse como una señal de estabilidad del proceso, no meramente como una molestia para el operador. Los procedimientos de bloqueo y acceso siguen siendo esenciales al despejar un atasco, pero la prevención comienza aguas arriba: confirmar la identidad del material, la dirección del alambre, la manipulación de la bobina y la consistencia dimensional antes de reanudar la producción.
Adapte la especificación a la aleación y la aplicación
La selección de la aleación y el control dimensional deben especificarse conjuntamente. Los grados resistentes a la corrosión y al calor utilizados en procesamiento químico, generación de energía, aeroespacial o aplicaciones de resortes de alta resistencia pueden requerir un comportamiento de conformado sustancialmente diferente al del alambre estándar de acero al carbono. La especificación de compra debe indicar el grado o la composición química de aleación requeridos, la condición de suministro, el diámetro nominal y la tolerancia, el método de inspección aplicable, los criterios de aceptación superficial, la condición de la bobina y la documentación necesaria para la trazabilidad.
Cuando un proyecto también requiere barras para ejes relacionados, elementos de fijación, vástagos de válvulas o piezas mecanizadas, la forma del material no debe tratarse como intercambiable con el alambre de conformado. Unabarra de aleación base níquel puede ser relevante para esos componentes complementarios de alta resistencia, incluidos grados como Inconel, Hastelloy y Monel, pero los rangos de diámetro de las barras y las rutas de procesamiento no definen la tolerancia necesaria para el conformado automatizado de alambre.
Shandong Titanium Nickel Special Steel Co., Ltd. suministra una amplia gama de materiales de aleaciones especiales base níquel, base hierro, resistentes a la corrosión, de alta temperatura, de precisión, de titanio, de circonio y otros. Para aplicaciones de alambre conformado, la discusión técnica útil comienza con los requisitos de la máquina y de la pieza terminada, y luego se retrocede hasta una especificación de alambre controlada, en lugar de seleccionar el material únicamente por el nombre nominal de la aleación.
Qué verificar cuando comienzan los defectos
Cuando los ángulos de doblado se desvían o aparecen fallas de alimentación, compare las mediciones reales del alambre de la bobina afectada con las de una bobina conocida como estable. Mida en varias ubicaciones y orientaciones, y después revise la ovalidad, los daños superficiales, el arrastre de lubricante y la curvatura residual. A continuación, inspeccione las ranuras de los rodillos, la alineación de las guías, el desgaste de las matrices y el comportamiento del codificador. Esta secuencia evita un error común: cambiar el programa de conformado antes de determinar si el material que llega a la herramienta es dimensionalmente consistente.
El conformado automatizado fiable depende de un sistema estable, no de un único resultado de inspección. Cuando la tolerancia del alambre es adecuada para el equipo y se verifica en toda la bobina, el comportamiento de alimentación se vuelve más predecible, las herramientas duran más y las acciones correctivas pueden centrarse en cambios reales del proceso en lugar de en una incertidumbre dimensional recurrente.
