

Noticias
- ▶ Tira de aleación de níquel para intercambiadores de calor: resistencia a la corrosión y conformabilidad
- ▶ Cómo afectan el laminado en frío y el recocido a las propiedades de las tiras de aleación de níquel
- ▶ Fleje de aleación de níquel frente a fleje de acero inoxidable: diferencias clave
- ▶ Flejes de aleación a base de níquel: grados para servicio a alta temperatura
- ▶ Precios del níquel y el molibdeno: su impacto en el costo del Inconel 625
Mensaje
Tira de aleación de níquel para intercambiadores de calor: resistencia a la corrosión y conformabilidad
La banda de aleación de níquel puede ser una opción adecuada para los componentes de intercambiadores de calor expuestos a fluidos agresivos, pero la resistencia a la corrosión por sí sola no determina su idoneidad. El grado seleccionado también debe admitir los métodos de conformado, unión e inspección empleados para fabricar el intercambiador. Un material que resiste el entorno de servicio en ensayos con chapa plana aún puede fallar en una rendija, una soldadura o una placa sometida a un conformado intenso.
Por tanto, la decisión debe partir del conjunto completo de condiciones de servicio y fabricación: ambas corrientes de proceso, los productos químicos de limpieza, la temperatura máxima del metal, la presión, la geometría del componente y la ruta de fabricación prevista. La expresión «Nickel-based Alloy Steel Strips» abarca materiales con composiciones y comportamientos muy diferentes; no debe tratarse como una especificación única.
Ajustar la resistencia a la corrosión a la exposición real
Los intercambiadores de calor plantean un problema de corrosión más complejo de lo que sugiere una simple tabla de compatibilidad de fluidos. La banda puede estar en contacto con un fluido en cada lado, mientras que los depósitos, las juntas y las uniones generan condiciones localizadas distintas de las de la corriente principal. El arranque, la parada y la limpieza pueden introducir entornos adicionales más severos que los de la operación normal.
Los cloruros requieren especial atención porque pueden contribuir a la corrosión localizada y, en condiciones susceptibles, al agrietamiento por corrosión bajo tensión. Su efecto depende de la concentración, la temperatura, la acidez, la disponibilidad de oxígeno y la aleación utilizada. Los depósitos pueden concentrar especies corrosivas o restringir el intercambio de oxígeno, lo que hace que los puntos de contacto de las placas y las zonas con juntas sean más vulnerables que las superficies expuestas.
En aplicaciones con ácidos, la identidad y la concentración del ácido importan tanto como su nombre. Los entornos oxidantes y reductores pueden favorecer composiciones de aleación diferentes, y la contaminación puede modificar la respuesta a la corrosión. Las aleaciones ricas en níquel y molibdeno suelen considerarse para entornos reductores exigentes, mientras que las aleaciones de níquel, cromo y molibdeno ofrecen un equilibrio distinto de resistencia en entornos mixtos. Ninguna de estas categorías es una solución universal; el grado propuesto debe verificarse frente a la composición química real y el rango de temperaturas.
En el lado de refrigeración, el agua estancada, los depósitos y los productos químicos de tratamiento del agua pueden ser decisivos, incluso cuando el fluido de proceso está bien caracterizado. La evaluación pertinente debe abarcar ambos lados de la pared y las condiciones anormales plausibles, no solo las especificaciones nominales del proceso.
La conformabilidad depende del estado de suministro, no solo del nombre de la aleación
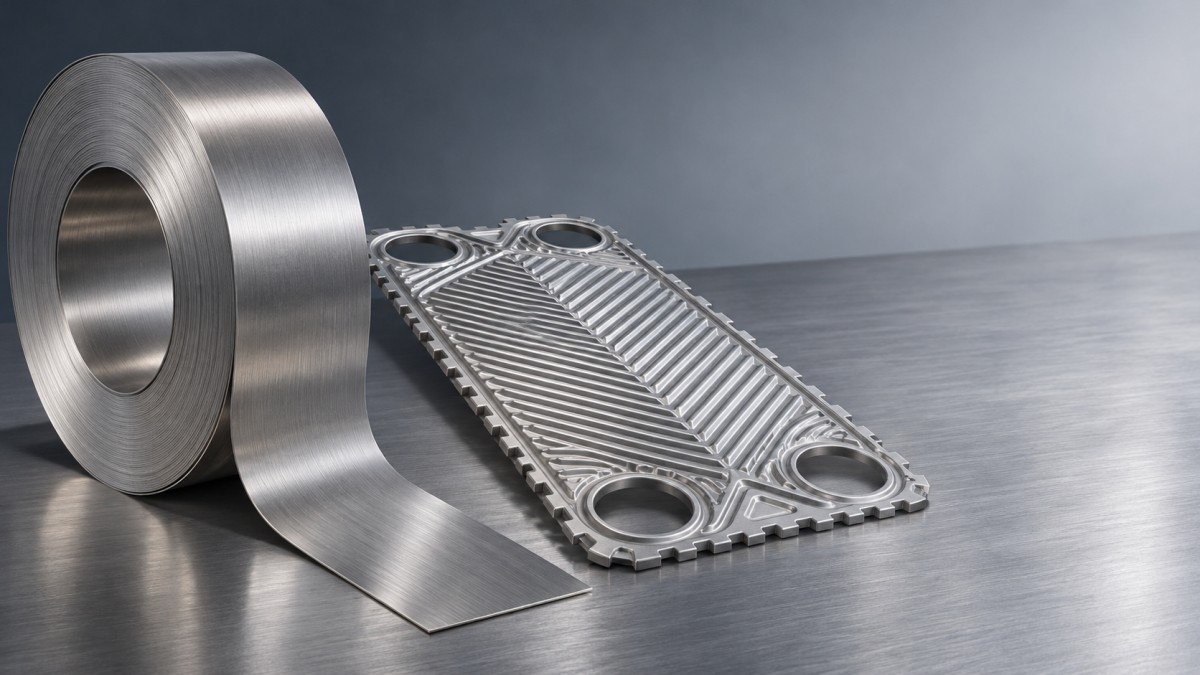
La banda para un intercambiador de calor de placas puede prensarse para formar corrugaciones, canales y puntos de contacto que aumentan la transferencia térmica y soportan las cargas de presión. Estas características generan deformaciones locales mucho mayores que la deformación media de la placa. Los radios pequeños, los embutidos profundos y las transiciones complejas aumentan el riesgo de adelgazamiento, arrugas o grietas.
La misma aleación puede comportarse de forma diferente según su espesor, la dirección de laminación, el trabajo en frío previo y el estado del tratamiento térmico. Un estado más duro puede ofrecer mayor resistencia, pero un margen menor para operaciones de conformado exigentes. También importan la estructura del grano y la calidad de la superficie: los defectos superficiales o los daños en los bordes pueden convertirse en puntos de inicio cuando el material se estira.
Las pruebas de conformado deben realizarse con material y herramientas representativos de la producción, especialmente cuando la geometría es nueva o el diseño tiene un margen de deformación limitado. La inspección debe centrarse en las zonas más deformadas, incluida la reducción local del espesor y la presencia de grietas, en lugar de basarse únicamente en el aspecto de la placa terminada. Si se propone un recocido intermedio, sus efectos sobre el coste, el plazo, las dimensiones y las propiedades finales deben incluirse en el plan de fabricación.
La terminología de chapa y banda también puede generar confusión durante la compra. Una chapa de aleación de precisión puede especificarse para obtener una expansión controlada o propiedades magnéticas, y no por su resistencia a la corrosión en un intercambiador de calor. Su precisión dimensional no demuestra que la aleación, el espesor o el estado de suministro sean adecuados para componentes conformados que deban soportar presión.
Considerar la corrosión y la fabricación como una sola decisión
Aumentar la resistencia a la corrosión mediante un cambio de grado de aleación puede modificar las fuerzas de conformado, el comportamiento de endurecimiento por deformación y los requisitos de unión. A la inversa, un material elegido por su facilidad de conformado puede no ofrecer resistencia suficiente a la temperatura prevista o en una solución de limpieza concentrada. La opción preferible es el material y la ruta de fabricación menos complejos que cumplan de forma demostrable ambos conjuntos de requisitos, no necesariamente el candidato con mayor contenido de elementos de aleación.
Los conjuntos de placas soldadas introducen otra interfaz. La soldadura puede modificar la microestructura local y dejar colores de revenido, contaminación o características geométricas que afecten al comportamiento frente a la corrosión. La selección del material de aportación, la preparación de la unión, el aporte térmico y la limpieza posterior a la soldadura deben evaluarse para la aleación y las condiciones de servicio específicas. Cuando se utiliza soldadura fuerte, el material de aporte y la unión también deben resistir los fluidos y las temperaturas implicados; una banda base resistente a la corrosión no garantiza que el conjunto también lo sea.
El conformado puede dejar tensiones residuales, especialmente alrededor de características con radios pequeños. Si el entorno plantea un riesgo plausible de corrosión bajo tensión, la evaluación debe tener en cuenta el estado conformado y unido, en lugar de basarse únicamente en datos de material plano recocido. Cualquier tratamiento propuesto para aliviar tensiones debe ser compatible con el grado y el diseño del componente; no debe suponerse que mejora todas las aleaciones.
Convertir la selección en una especificación de proyecto viable
Una consulta útil sobre materiales identifica tanto el componente previsto y su ruta de fabricación como la aleación. Debe distinguir las condiciones normales de operación de las condiciones anormales, especificar ambas corrientes de fluido y los medios de limpieza, e indicar la temperatura y la presión máximas de diseño. Cuando las concentraciones varían durante la operación, resulta más útil especificar el rango pertinente que un único valor nominal.
El paquete de fabricación debe definir el espesor y las tolerancias de la banda, el ancho, los requisitos de superficie, el estado de suministro y, cuando sea pertinente, la dirección de conformado. También debe indicar el proceso de unión previsto y cualquier límite relativo a la contaminación superficial. En geometrías críticas, una prueba de conformado representativa o una muestra de cualificación puede resolver dudas antes de aprobar el suministro completo del material.
La documentación del material debe vincular cada lote entregado con el grado, la composición química, el estado y los resultados de ensayo aplicables especificados. La norma de material y el código de equipos a presión aplicables dependen de la forma de producto de la aleación, el diseño del intercambiador y la jurisdicción del proyecto; una norma citada para otra aleación o forma de producto no es automáticamente adecuada. Acordar los requisitos de inspección y los criterios de aceptación antes de realizar el pedido reduce el riesgo de recibir material técnicamente conforme que no pueda conformarse para obtener piezas aceptables.
Cuando los datos publicados sobre corrosión no representan la combinación de composición química, temperatura y condiciones de rendija, puede estar justificado realizar ensayos en un entorno representativo. El ensayo debe reflejar la exposición relevante, incluidas las soldaduras o las zonas conformadas cuando estas sean los puntos limitantes. Su propósito es resolver una incertidumbre concreta de selección, no simplemente obtener una tasa de corrosión favorable en probetas planas sin unir.
Proteger la decisión durante la fabricación y la entrega
Incluso una aleación adecuada puede ofrecer un rendimiento inferior si su superficie se contamina o daña antes del montaje. Los procedimientos de corte, conformado y manipulación deben controlar los residuos incrustados de las herramientas, los arañazos y los residuos que interfieran con la resistencia a la corrosión o la unión. Las placas terminadas también deben protegerse contra deformaciones y daños superficiales durante el almacenamiento y el transporte.
La planificación del calendario debe reservar tiempo para acordar el grado y el estado exactos, cualificar el conformado cuando sea necesario y revisar los certificados de material antes de comprometer la producción. Una aleación sustituta o un cambio de estado de temple puede afectar a las herramientas, la cualificación de las uniones y las hipótesis de corrosión; debe evaluarse como un cambio de diseño, no aceptarse únicamente porque su composición nominal parezca similar.
La selección más sólida es aquella que puede trazarse desde las condiciones de operación hasta el componente terminado: el grado responde a los mecanismos de corrosión plausibles, la banda suministrada puede conformarse con la geometría requerida y las uniones y el plan de inspección preservan ese rendimiento en el intercambiador ensamblado.
