

Noticias
- ▶ Cómo afectan el laminado en frío y el recocido a las propiedades de las tiras de aleación de níquel
- ▶ Fleje de aleación de níquel frente a fleje de acero inoxidable: diferencias clave
- ▶ Flejes de aleación a base de níquel: grados para servicio a alta temperatura
- ▶ Precios del níquel y el molibdeno: su impacto en el costo del Inconel 625
- ▶ Inconel 625 frente a 316L: comparación de los costes del material y del ciclo de vida
Mensaje
Cómo afectan el laminado en frío y el recocido a las propiedades de las tiras de aleación de níquel
Dos flejes de aleación de níquel pueden tener la misma composición química nominal y, aun así, comportarse de manera muy distinta en una prensa, un conjunto soldado o un entorno corrosivo. La diferencia suele estar en su historial de procesamiento. Para los evaluadores técnicos que comparan flejes de aleaciones con base de níquel, la reducción en frío y el recocido no son simples etapas de fabricación: en conjunto, influyen en la resistencia, la ductilidad, la uniformidad dimensional, el estado de la superficie y la fiabilidad de las operaciones de conformado posteriores.
Aunque «flejes de acero aleado» es un término de búsqueda habitual, muchas aleaciones con base de níquel no son aceros; su componente principal es el níquel, no el hierro. Esta distinción es importante al interpretar las especificaciones y seleccionar los tratamientos térmicos.
Qué cambia en el fleje durante el laminado en frío
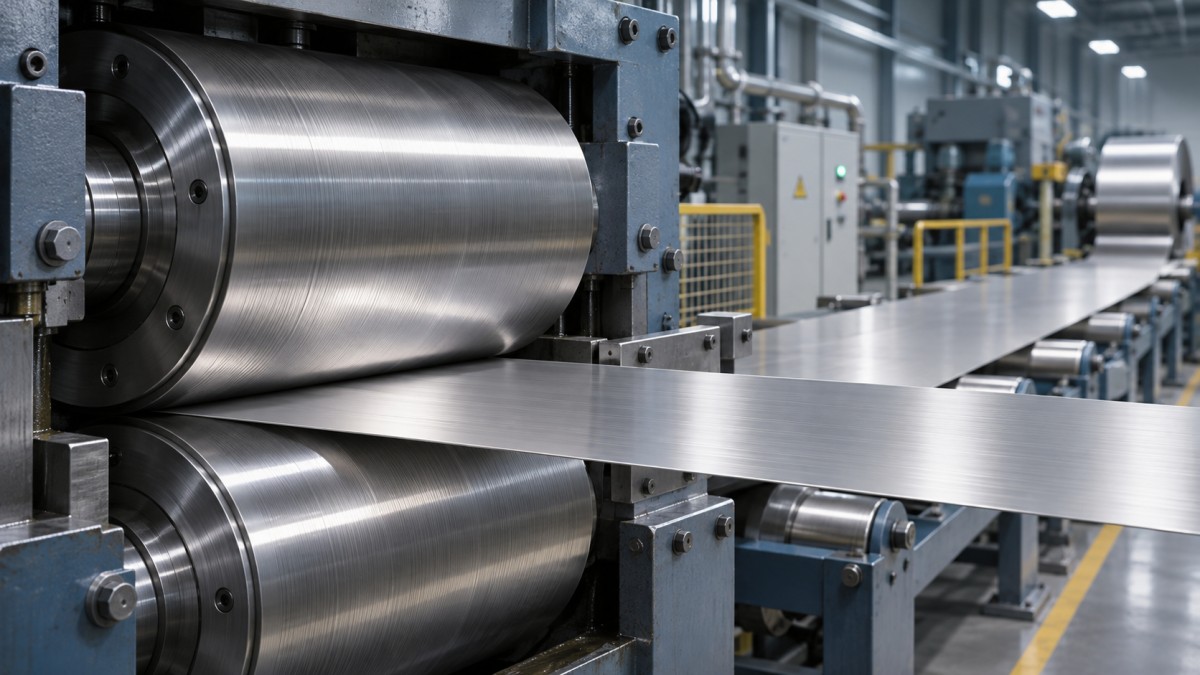
El laminado en frío reduce el espesor al hacer pasar el material por rodillos a una temperatura inferior a la de recristalización. La deformación plástica aumenta la densidad de dislocaciones en el metal y dificulta que siga deformándose. Este endurecimiento por deformación suele aumentar el límite elástico y la resistencia a la tracción, al tiempo que reduce el alargamiento y la capacidad de conformado.
El grado de trabajo en frío suele expresarse como el porcentaje de reducción del espesor con respecto al estado anterior a la operación de laminado correspondiente. Una reducción mayor suele producir un fleje más resistente y duro, pero la relación depende de la aleación y del proceso. La estructura de grano inicial, los recocidos intermedios, el programa de laminado y el espesor final influyen en el resultado. Por lo tanto, el porcentaje de reducción por sí solo no sustituye a la medición de las propiedades.
El laminado también confiere al fleje características direccionales. Los granos alargados y la textura cristalográfica pueden hacer que el comportamiento a tracción, el desempeño en el doblado y la recuperación elástica difieran entre las direcciones paralela y transversal al laminado. Si las piezas se cortan en varias orientaciones, pregunte qué dirección de ensayo corresponde a los valores indicados.
En planta, el laminado en frío puede mejorar el control del espesor y el acabado superficial, aunque el resultado final también depende del equipo, la lubricación y los acabados posteriores. Un endurecimiento por deformación excesivo o una deformación desigual pueden contribuir a la formación de grietas en los bordes, problemas de planitud y tensiones residuales. Una superficie brillante es útil, pero por sí sola no demuestra que el fleje vaya a conformarse de manera uniforme.
Recocido: recuperar la ductilidad sin tratar todas las aleaciones de la misma manera
El recocido utiliza un calentamiento y enfriamiento controlados para modificar los efectos de la deformación. Según la temperatura, el tiempo, la aleación y el trabajo en frío previo, la recuperación reduce parte de la energía de deformación almacenada; la recristalización forma nuevos granos comparativamente libres de deformación; y una exposición adicional puede provocar crecimiento de grano. A medida que avanza la recristalización, la dureza y la resistencia suelen disminuir, mientras que la ductilidad mejora.
El objetivo no es simplemente «que quede lo más blando posible». Un fleje destinado al conformado profundo puede beneficiarse de un estado completamente recocido, mientras que un resorte o un componente portante puede requerir una cantidad controlada de trabajo en frío residual. Un crecimiento excesivo del grano puede reducir la resistencia y producir una superficie rugosa tras el conformado, fenómeno que a veces se describe como piel de naranja. Un recocido insuficiente puede dejar el material más duro o menos uniforme de lo esperado.
También deben tenerse en cuenta la atmósfera y el tratamiento superficial. El recocido brillante puede limitar la oxidación si se realiza en condiciones controladas adecuadas; otros procesos pueden dejar óxido que requiera decapado u operaciones adicionales de acabado. La aceptación de la superficie debe acordarse por separado del estado mecánico, sobre todo en flejes delgados, donde los arañazos, las partículas incrustadas o las incrustaciones residuales pueden afectar a la fabricación.
El recocido no es lo mismo que el endurecimiento por precipitación
Algunas aleaciones de níquel obtienen su resistencia principalmente mediante el trabajo en frío; otras también pueden reforzarse mediante un tratamiento térmico de precipitación cuidadosamente controlado. Monel 400 es una aleación de níquel-cobre que no puede endurecerse por precipitación del mismo modo que Monel K-500. K-500 contiene aluminio y titanio, y puede alcanzar una resistencia adicional mediante endurecimiento por envejecimiento. Sus propiedades finales dependen de la combinación completa del procesamiento previo, el tratamiento de solubilización cuando corresponda y el envejecimiento, no solo del recocido.
Esta distinción es importante al comparar la gama de placas de aleación Monel, que incluye flejes y placas de ambos grados. Aunque estas aleaciones se consideran para ingeniería naval, procesamiento químico y equipos para petróleo y gas, ni el grado ni el nombre del producto definen el estado requerido. Confirme con el proveedor la forma del producto pedido, el espesor, el estado de tratamiento térmico y los criterios de aceptación aplicables.
Interpretar la especificación de un fleje como historial de proceso
Una comparación significativa comienza por el estado final requerido, no por un único valor destacado de resistencia. Por ejemplo, un límite elástico mayor puede reducir la deformación permanente durante el servicio, pero aumentar la recuperación elástica durante el estampado. Un mayor alargamiento puede facilitar un doblado exigente, pero quizá no satisfaga las expectativas de rigidez o resistencia de la pieza terminada.
Los valores nominales de catálogo no deben considerarse resultados garantizados para todos los espesores o estados. En particular, las escalas de dureza no son directamente intercambiables sin un método de conversión adecuado, y las conversiones pueden no ser fiables fuera de su intervalo previsto. En materiales delgados también importan el método de dureza seleccionado y el soporte de la probeta.
¿Qué normas y ensayos deben comprobar los evaluadores?
Empiece por la especificación del producto indicada en la orden de compra y confirme que corresponda a la aleación, la forma y el estado de entrega correctos. Por ejemplo, ASTM B127 cubre placas, láminas y flejes de aleación de níquel-cobre con composiciones designadas; ASTM B906 establece requisitos generales para determinados productos planos laminados de níquel y aleaciones de níquel. Su aplicabilidad depende de la edición, el grado y los requisitos del pedido. K-500 puede estar cubierto por una especificación de producto diferente, así que no dé por sentado que una misma norma se aplica a ambos grados.
Cuando se especifique, el ensayo de tracción puede realizarse conforme a ASTM E8/E8M; los métodos de ensayo de dureza, como ASTM E18 o ASTM E384, pueden ser pertinentes según el material y el espesor de la probeta. Estos métodos describen cómo realizar los ensayos; la especificación del producto y el acuerdo de compra establecen qué ensayos y límites de aceptación se aplican. También pueden ser adecuados los ensayos de doblado, la evaluación del tamaño de grano o los ensayos de corrosión cuando la aplicación lo requiera, pero deben especificarse, no darse por supuestos.
Para una operación de conformado exigente, solicite material representativo con el espesor, el ancho, el acabado superficial y el estado de entrega previstos. Una prueba puede revelar recuperación elástica, grietas en los bordes o marcas superficiales que un certificado de tracción por sí solo quizá no permita prever. Si la pieza se va a soldar o a tratar térmicamente después del conformado, evalúe la ruta de fabricación completa: el aporte local de calor o la exposición térmica posterior pueden alterar las propiedades obtenidas en el laminador.
Equilibrar resistencia, conformabilidad y servicio frente a la corrosión
El laminado en frío y el recocido no hacen automáticamente que una aleación de níquel sea adecuada para cualquier entorno agresivo. La selección de la aleación, la calidad de fabricación, la temperatura, la concentración, la aireación y la presencia de rendijas influyen en el comportamiento frente a la corrosión. Por ejemplo, la resistencia al agua de mar no debe tomarse como prueba de resistencia a todos los ácidos que contienen cloruros ni a todas las condiciones de funcionamiento.
Por lo tanto, en las revisiones técnicas la pregunta más útil no es si un fleje se ha laminado en frío o recocido, sino cómo respalda su estado documentado la ruta de fabricación y el entorno de servicio previstos. Shandong Titanium Nickel Special Steel Co., Ltd. suministra materiales con base de níquel y otras aleaciones especiales; antes de utilizar cualquier propiedad indicada como valor de diseño o aceptación, los evaluadores deben confirmar las dimensiones disponibles y solicitar documentación específica del estado del material.
