

Noticias
- ▶ Inconel 625 frente a 316L: comparación de los costes del material y del ciclo de vida
- ▶ ¿Qué determina el precio del Inconel 625 por kilogramo o libra?
- ▶ Monel 400 frente a K-500: comparación de resistencia mecánica y a la corrosión
- ▶ ¿Es adecuado el Monel 400 para tuberías de agua de mar? Límites de diseño clave
- ▶ Propiedades mecánicas de Monel 400: resistencia, ductilidad y temple
Mensaje
Inconel 625 frente a 316L: comparación de los costes del material y del ciclo de vida
Para equipos expuestos a condiciones corrosivas moderadas y bien controladas, el acero inoxidable 316L suele ser la opción inicial de menor costo. El Inconel 625 generalmente cuesta más de adquirir y fabricar, pero puede ser una mejor inversión cuando la exposición a cloruros, una química agresiva, las temperaturas elevadas o el difícil acceso hacen que la corrosión y la sustitución resulten costosas. Ninguno de los dos materiales es automáticamente la opción más económica a lo largo de su vida útil.
La diferencia cobra importancia cuando un equipo de compras compara cotizaciones para un intercambiador de calor, un componente de tubería o un recipiente fabricado. Un menor costo de material puede no compensar una parada adicional o una sustitución prematura; del mismo modo, especificar 625 sin un riesgo de degradación fundamentado puede inmovilizar capital innecesariamente. La decisión debe partir del entorno operativo real y, a continuación, comparar los costos instalados y previstos durante el ciclo de vida de ambos diseños.
De dónde proviene la diferencia de costo inicial
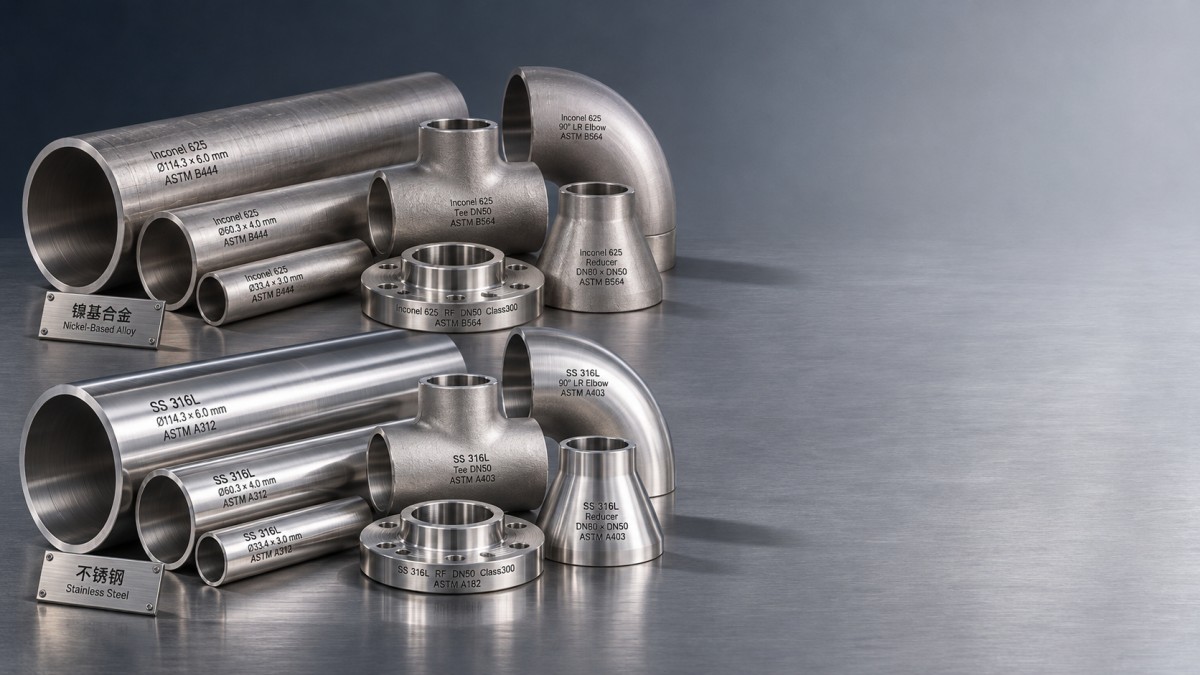
El Inconel 625 es una aleación a base de níquel que contiene cantidades importantes de cromo y molibdeno, con niobio añadido para aumentar su resistencia. Su contenido de aleación, forma de producto, disponibilidad y requisitos de fabricación contribuyen a que su costo de compra sea superior al del 316L, un acero inoxidable bajo en carbono que contiene cromo, níquel y molibdeno. Las condiciones del mercado cambian, por lo que el precio actual del Inconel 625 debe obtenerse mediante una cotización para la especificación requerida, en lugar de basarse en una comparación genérica por kilogramo.
Solicite cotizaciones con los mismos criterios: grado, forma de producto, dimensiones, cantidad, condición de entrega, ensayos, documentación y lugar de entrega. Las placas, bandas, tubos y accesorios pueden tener distintos costos de suministro y procesamiento. Los pedidos pequeños, las dimensiones no estándar, las inspecciones adicionales y los plazos de entrega cortos también pueden modificar la diferencia de precio.
El precio de compra del material es solo una parte del costo instalado. Ambas aleaciones requieren procedimientos de fabricación adecuados, pero el 625 puede exigir más en cuanto a mecanizado, herramientas, control de soldadura e inspección. Solicite a los fabricantes cotizaciones para el componente terminado, incluidos los consumibles, el rendimiento previsto y cualquier operación subcontratada. Comparar solo los precios de la materia prima puede subestimar la diferencia en la inversión de capital.
Identifique las condiciones que podrían cambiar la respuesta
Un material que funciona bien en un servicio limpio y a temperatura moderada puede comportarse de manera diferente en una junta, bajo un depósito o durante una excursión ocasional de temperatura. Para realizar una comparación útil, defina tanto las condiciones normales de operación como las condiciones anormales creíbles. Registre la composición y concentración del medio, las temperaturas de operación y máxima, la presión, el caudal, los productos químicos de limpieza, la duración de la exposición y si se prevén depósitos o zonas estancadas.
Los cloruros merecen especial atención porque el 316L puede sufrir picaduras y corrosión por hendiduras, en particular cuando aumenta la temperatura o varía la disponibilidad de oxígeno en una hendidura. El agrietamiento por corrosión bajo tensión inducido por cloruros es otro factor que debe considerarse cuando coinciden tensiones de tracción y condiciones propicias. El Inconel 625 generalmente ofrece mayor resistencia a estos mecanismos, pero no es inmune a todas las formas de ataque. La concentración de ácido, la temperatura, la aireación y la contaminación pueden alterar la clasificación; una afirmación general como «resistente a los ácidos» no basta para aprobar un grado.
Para servicios a temperaturas elevadas, compare las propiedades mecánicas requeridas a la temperatura de diseño real, no solo la resistencia a temperatura ambiente. La oxidación, los ciclos térmicos, la fluencia, la fatiga y las tensiones admisibles establecidas por el código de diseño aplicable pueden regir distintos aspectos de la evaluación. El código pertinente, la especificación del producto y el diseño de ingeniería deben determinar si alguno de los materiales es apto para el servicio previsto.
Convierta las condiciones de servicio en una comparación de costos
Utilice el mismo período de análisis y los mismos supuestos operativos para ambas opciones. Incluya el costo inicial instalado, las inspecciones planificadas, el mantenimiento, las sustituciones previstas y el costo de la interrupción de la producción. Cuando los gastos se produzcan en momentos distintos, descuente los costos futuros utilizando la tasa aprobada por la organización. Un modelo práctico es:
Costo del ciclo de vida = costo inicial instalado + valor presente de los costos de inspección, mantenimiento, sustitución y tiempo de inactividad − valor presente de cualquier valor residual recuperable.
Separe los trabajos programados de las fallas imprevistas. Un componente sustituido durante una parada ya programada puede generar costos de material y mano de obra sin provocar una interrupción total de la producción. En cambio, una fuga inesperada puede requerir aislamiento, reparación, limpieza y producción perdida. Incluya estas consecuencias solo cuando sean pertinentes para el equipo y evite contabilizar dos veces la misma parada.
La pregunta central para determinar el punto de equilibrio es si el ahorro previsto durante el ciclo de vida con el 625 supera su costo instalado adicional. Por ejemplo, calcule el costo en valor presente de una sustitución adicional del 316L, incluidos los costos incrementales del tiempo de inactividad, y compárelo con la diferencia de precio del 625. Se trata de un escenario, no de una predicción de que el 316L necesitará esa sustitución. Si el resultado cambia considerablemente al variar la vida útil supuesta, obtenga mejores datos sobre corrosión antes de considerar que alguna de las opciones es la más económica.
Ponga a prueba las variables inciertas
La vida útil suele ser la cifra menos segura del modelo. Analice un caso base y alternativas plausibles para la velocidad de corrosión, la frecuencia de inspección, el momento de sustitución y el costo de las paradas. Utilice, cuando corresponda, los registros de inspección de la planta, pero compruebe si los equipos anteriores estuvieron expuestos a la misma química, temperatura, detalles de soldadura y régimen de limpieza. Un componente de apariencia similar sometido a otras condiciones de servicio no es un sustituto fiable de los datos correspondientes a una exposición equivalente.
Cuando las consecuencias sean importantes y la compatibilidad siga siendo incierta, evalúe los datos publicados de corrosión correspondientes a las condiciones exactas y considere realizar ensayos representativos de corrosión. Preste especial atención a las zonas soldadas y las hendiduras si estas características estarán presentes en el conjunto terminado.
Cuándo puede considerarse otra aleación de níquel
La elección no siempre se limita al 625 o al 316L. Si no hay suficientes pruebas de compatibilidad para el medio especificado, puede valer la pena evaluar otra familia de aleaciones. Para componentes fabricados con banda, hay bandas de aleación Hastelloy disponibles en los grados C-276, C-22 y B-2, con espesores indicados de 0.1 mm a 5 mm. Estos grados no son intercambiables: evalúe cada uno en función del entorno químico real, los requisitos de fabricación y la especificación del producto aplicable antes de comparar su costo durante el ciclo de vida con el de cualquiera de las opciones iniciales.
Tome la decisión de compra a nivel de componente
Elija 316L cuando la evaluación de la exposición indique una vida útil adecuada, la fabricación sea sencilla y las consecuencias económicas de la inspección o la sustitución sean aceptables. Considere evaluar el 625 cuando la corrosión localizada, las temperaturas exigentes o el difícil acceso al equipo generen un costo creíble que pueda superar el sobrecosto de instalación.
No es necesario que todo el conjunto esté fabricado con el mismo material. Cuando el diseño y los requisitos de unión lo permitan, compare un componente en contacto con el medio fabricado con una aleación de mayor calidad con un conjunto completamente actualizado. Confirme los procedimientos de soldadura, las interacciones entre metales distintos y la especificación aplicable antes de utilizar un diseño de materiales mixtos; el ahorro solo será significativo si las interfaces siguen siendo adecuadas para el servicio previsto.
