


Noticias
- ▶ Cómo comparar cotizaciones de barras de aleación con diferentes márgenes de longitud
- ▶ Por qué una barra de aleación puede deformarse después del tratamiento térmico
- ▶ Qué tolerancia de rectitud de barra de aleación se necesita para el mecanizado CNC
- ▶ Cuándo es adecuada una barra de aleación para componentes de válvulas resistentes a la corrosión
- ▶ Cómo influye la composición química de la varilla de aleación en el rendimiento de la reparación por soldadura
Mensaje
Por qué una barra de aleación puede deformarse después del tratamiento térmico
Una barra de aleación rara vez se deforma después del tratamiento térmico por una sola razón. La causa habitual es un desequilibrio: una zona se expande, se transforma, libera tensiones o se enfría de forma diferente a otra. La flexión, curvatura, torsión o pérdida de rectitud resultante puede parecer menor al principio, pero puede hacer que la barra no sea apta para mecanizado, ensamblaje, equipos rotativos, superficies de sellado o servicios críticos para la seguridad.
Para el control del proceso, la primera pregunta no debería ser «¿Era correcta la temperatura del horno?». Un punto de ajuste del horno conforme no garantiza que la pieza haya experimentado un ciclo térmico uniforme. El estado del material, el patrón de carga, el método de soporte, los cambios de sección y la práctica de enfriamiento influyen en la forma final.
De dónde proviene realmente la deformación
El metal se expande al calentarse y se contrae al enfriarse. Si cada parte de una barra recta se calienta y se enfría a la misma velocidad, estos movimientos suelen estar equilibrados. En producción, esta condición es difícil de lograr. Una barra colocada cerca de la pared de un horno, parcialmente protegida por otra carga o apoyada de forma desigual puede desarrollar diferencias de temperatura a lo largo de su longitud o alrededor de su diámetro. Un lado cambia de dimensión antes que el otro, y la barra puede adquirir una deformación permanente.
Este efecto se vuelve más pronunciado cuando el tratamiento térmico modifica la estructura de la aleación. Algunas aleaciones experimentan cambios de fase o reacciones de precipitación que alteran el volumen y la resistencia local. Si estos cambios no son uniformes, se desarrollan tensiones internas incluso cuando la pieza inicialmente parece recta. Por lo tanto, las aleaciones a base de níquel, a base de hierro y otras aleaciones de alto rendimiento deben tratarse de acuerdo con el grado y la condición del producto especificados, en lugar de aplicar un ciclo genérico utilizado para el acero al carbono común.
Tensión residual de procesos anteriores
El trefilado en frío, el enderezado, el rectificado, el torneado, el corte y la soldadura pueden dejar tensiones residuales dentro de una barra de aleación. La barra puede ser dimensionalmente aceptable antes del tratamiento térmico porque estas tensiones están equilibradas. El calentamiento rompe ese equilibrio. Una vez que el material se vuelve más sensible al alivio de tensiones, la barra puede doblarse hacia el lado que soporta mayor tensión acumulada.
Por ello, un problema de deformación puede aparecer solo después de un recocido o tratamiento de solubilización aparentemente suave. El horno no necesariamente creó el problema; puede haber revelado una condición de tensión introducida previamente en la ruta de fabricación. Por lo tanto, una inspección de entrada coherente debe incluir la rectitud, el estado de la superficie, la trazabilidad del lote y cualquier historial conocido de trabajo en frío. Una barra que ha sido enderezada de forma agresiva antes del tratamiento merece especial atención.
El soporte y la carga pueden convertir una barra recta en una barra curvada
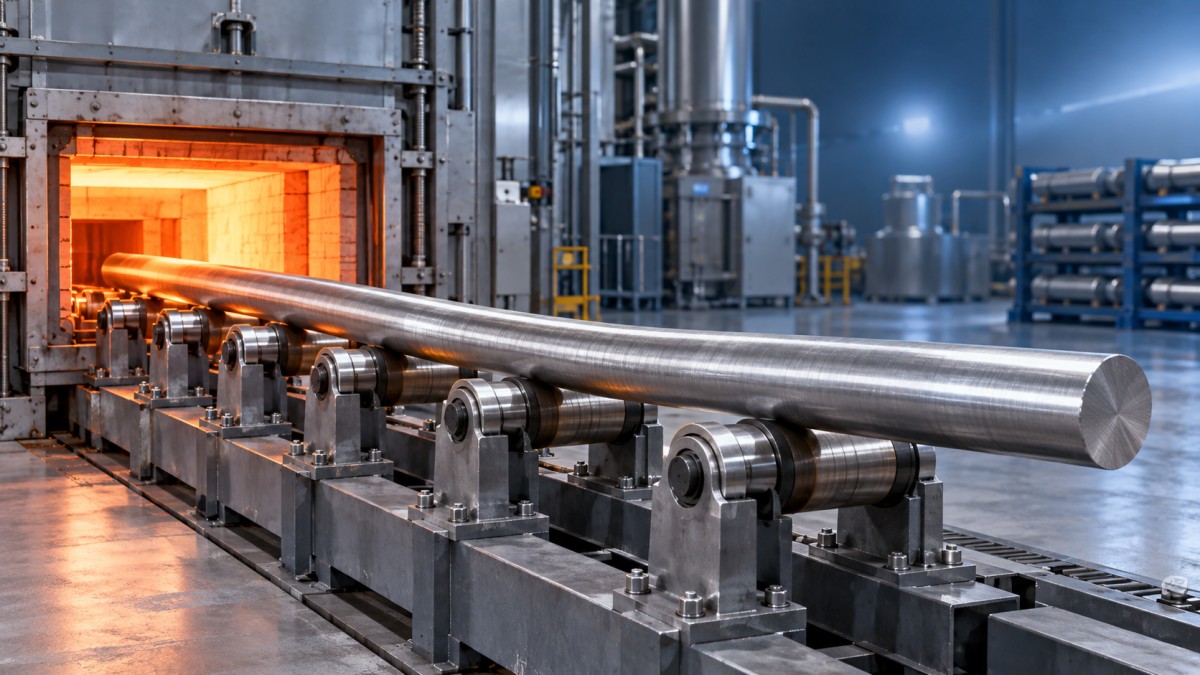
Las barras largas y esbeltas son vulnerables a la flecha a temperatura elevada porque su rigidez disminuye al calentarse. Apoyar una barra solo en ambos extremos puede permitir que su propio peso cree una curvatura. Los soportes muy próximos también pueden causar problemas si no están nivelados, si se restringe la expansión de la barra o si los puntos de contacto crean diferencias de temperatura localizadas.
Los utillajes deben sostener la pieza sin sujetarla rígidamente, a menos que el proceso requiera específicamente una restricción. La barra necesita espacio para la expansión térmica. Un utillaje que sujeta un extremo mientras la fricción bloquea el otro puede generar carga de compresión a medida que aumenta la temperatura; una vez que la barra se ablanda, pueden producirse pandeo o curvatura permanente. Para lotes críticos, el diseño del utillaje debe revisarse como parte del proceso de tratamiento térmico, no considerarse un simple accesorio de manipulación.
El enfriamiento suele ser la etapa decisiva
El enfriamiento rápido no es automáticamente incorrecto, pero debe ser uniforme y adecuado para la aleación, el tamaño de sección y las propiedades requeridas. Si un lado de una barra caliente entra primero en un medio de temple, o si la agitación es desigual, ese lado se contrae antes. El gradiente de temperatura puede desalinear la barra. En el enfriamiento al aire, las barras colocadas demasiado cerca unas de otras pueden enfriarse a diferentes velocidades según el flujo de aire local y el calor retenido por las piezas adyacentes.
Un error común es medir la rectitud solo después de que la barra esté completamente fría y luego culpar a la última operación. Una investigación más útil registra la forma antes de la carga, después del calentamiento cuando sea práctico, inmediatamente después del enfriamiento y después de cualquier enderezado o mecanizado posterior. Esta secuencia identifica la etapa en la que cambia por primera vez la forma.
Verifique el material y el proceso conjuntamente
La designación de una aleación por sí sola no es suficiente para seleccionar un ciclo de tratamiento térmico. El diámetro de la barra, la relación longitud-diámetro, la reducción previa en frío, el sobremetal de mecanizado, las reparaciones por soldadura y la condición final requerida pueden alterar el riesgo de deformación. Una barra gruesa y una barra delgada del mismo grado no necesariamente se calientan por completo ni se enfrían a la misma velocidad. Combinar secciones transversales significativamente diferentes en una misma carga dificulta un procesamiento uniforme.
Las mezclas de materiales crean un riesgo independiente. Aleaciones especiales de aspecto similar pueden tener diferentes rangos de tratamiento de solubilización, requisitos de enfriamiento y sensibilidad al trabajo en frío. Mantenga los números de colada y los registros del proceso vinculados a cada carga, y evite los lotes de grados mezclados a menos que el ciclo y el método de enfriamiento sean demostrablemente compatibles. Esto es especialmente importante cuando una barra deformada podría instalarse posteriormente en equipos de procesamiento químico, generación de energía, aplicaciones marinas o alta temperatura.
La misma disciplina se aplica a las formas de producto relacionadas. Los tubos y las barras no se deforman exactamente de la misma manera, pero ambos responden al calentamiento no uniforme, la restricción y el enfriamiento. Al revisar los requisitos de tratamiento térmico para aleaciones de níquel resistentes a la corrosión y al calor utilizadas en sistemas fabricados, los tubos de aleación a base de níquel pueden proporcionar un punto de referencia útil para comparar familias de aleaciones como Inconel, Hastelloy y Monel con el entorno de servicio previsto. Sin embargo, la forma del producto debe seguir formando parte de la decisión del proceso.
Una rutina práctica de contención y prevención
Cuando un lote presenta una deformación inaceptable, no comience enderezando repetidamente cada barra. La corrección mecánica puede ser viable para algunas aplicaciones, pero puede añadir tensión, dañar la superficie u ocultar un proceso inestable. Contenga el lote afectado, confirme la especificación del plano o de compra para la rectitud permitida y separe las piezas según la gravedad y la ubicación de la deformación.
- Verifique la línea base. Mida la rectitud antes del tratamiento térmico y conserve el resultado por lote. Compruebe si las barras recibidas ya muestran una tendencia direccional.
- Revise el mapa de carga real. Registre la posición, orientación, separación, puntos de apoyo, zona del horno y proximidad a piezas más pesadas de la barra. Una fotografía de la carga puede ser más útil que una instrucción de trabajo genérica.
- Compare los registros térmicos con el ciclo aprobado. Céntrese en la velocidad de calentamiento, la consistencia del mantenimiento, el tiempo de transferencia y el método de enfriamiento, no solo en la temperatura final del horno.
- Inspeccione los utillajes. Busque desgaste, soportes desiguales, acumulación de cascarilla, rieles doblados y puntos que impidan la expansión libre.
- Rastree las operaciones anteriores. Compare la deformación según el lote del proveedor, la pasada de trefilado, la ruta de mecanizado, el estado de soldadura y cualquier operación de preenderezado.
- Realice una carga de confirmación controlada. Modifique un factor significativo a la vez, como la orientación o la disposición de los soportes, para que el resultado pueda identificar la causa en lugar de añadir otra variable.
Para piezas sensibles a la seguridad, la decisión de aceptación no debe basarse únicamente en la rectitud visual. Verifique la alineación dimensional con respecto al requisito funcional y evalúe si la deformación afecta el sobremetal de mecanizado, el ajuste, la trayectoria de carga o la holgura durante el servicio. Una barra que puede forzarse hasta su posición aún puede imponer tensiones de ensamblaje no deseadas o crear un punto de fallo posterior.
Shandong Titanium Nickel Special Steel Co., Ltd. trabaja con una amplia gama de aleaciones especiales, incluidos materiales resistentes a la corrosión, de alta temperatura, de precisión, a base de níquel, a base de hierro, de titanio, de zirconio, Hastelloy, Monel, INCONEL e INCOLOY. Para cualquiera de estos materiales, el enfoque adecuado consiste en establecer el ciclo de tratamiento térmico, el método de manipulación y el plan de control de rectitud como un solo proceso. Tratarlos como pasos separados es donde suelen comenzar los problemas repetitivos de deformación.
