

Noticias
- ▶ Cómo prevenir la contaminación superficial al cortar láminas de aleación
- ▶ Chapa de aleación para tanques químicos: cómo elegir el grado adecuado según el medio de proceso
- ▶ Cómo elegir el espesor de las láminas de aleación para equipos a presión fabricados
- ▶ Tipos de chapas de aleación: níquel, titanio y acero inoxidable
- ▶ Pedidos de fleje de aleación de níquel: definición de tolerancias y dimensiones de la bobina
Mensaje
Cómo prevenir la contaminación superficial al cortar láminas de aleación
Incluso una contaminación superficial menor durante el corte puede comprometer la resistencia a la corrosión, la apariencia y el rendimiento posterior de una chapa de aleación. Para los operarios que trabajan con aleaciones con base de níquel, materiales inoxidables o titanio, las fuentes de contaminación pueden incluir herramientas compartidas, partículas de hierro incrustadas, fluidos de corte y una manipulación inadecuada. Comprender estos riesgos es el primer paso para proteger la chapa durante todo el proceso de fabricación. Esta guía explica precauciones prácticas para seleccionar herramientas, preparar el área de trabajo, cortar y limpiar después del corte, con el fin de mantener la calidad de la superficie y obtener resultados fiables.
Dónde se introduce la contaminación en el proceso de corte
Una chapa que parece limpia puede contaminarse con la mesa mucho antes de que la herramienta de corte la toque. Las virutas de acero al carbono atrapadas debajo de la chapa pueden incrustarse debido a la presión de sujeción. Una muela abrasiva utilizada anteriormente en acero dulce puede transferir hierro a una superficie resistente a la corrosión. Incluso un guante limpio puede extender aceite si acaba de manipular un componente lubricado.
Las consecuencias dependen de la aleación y de las condiciones de servicio. El hierro libre sobre materiales inoxidables o con base de níquel puede producir manchas de óxido e iniciar corrosión localizada en un entorno corrosivo. El aceite residual puede interferir con la soldadura o el recubrimiento. En el titanio, la contaminación superficial cobra especial importancia antes de las operaciones a alta temperatura, ya que los contaminantes pueden afectar a la calidad de la unión o la superficie acabada.
Conviene distinguir el material transferido de los daños causados por el corte. Las partículas incrustadas, los residuos de fluidos, los arañazos, la coloración térmica y el material refundido pueden aparecer juntos, pero no necesariamente requieren el mismo remedio. Por ejemplo, limpiar una mancha no demuestra que se haya eliminado el hierro incrustado.
Prepare las superficies de contacto, no solo la máquina
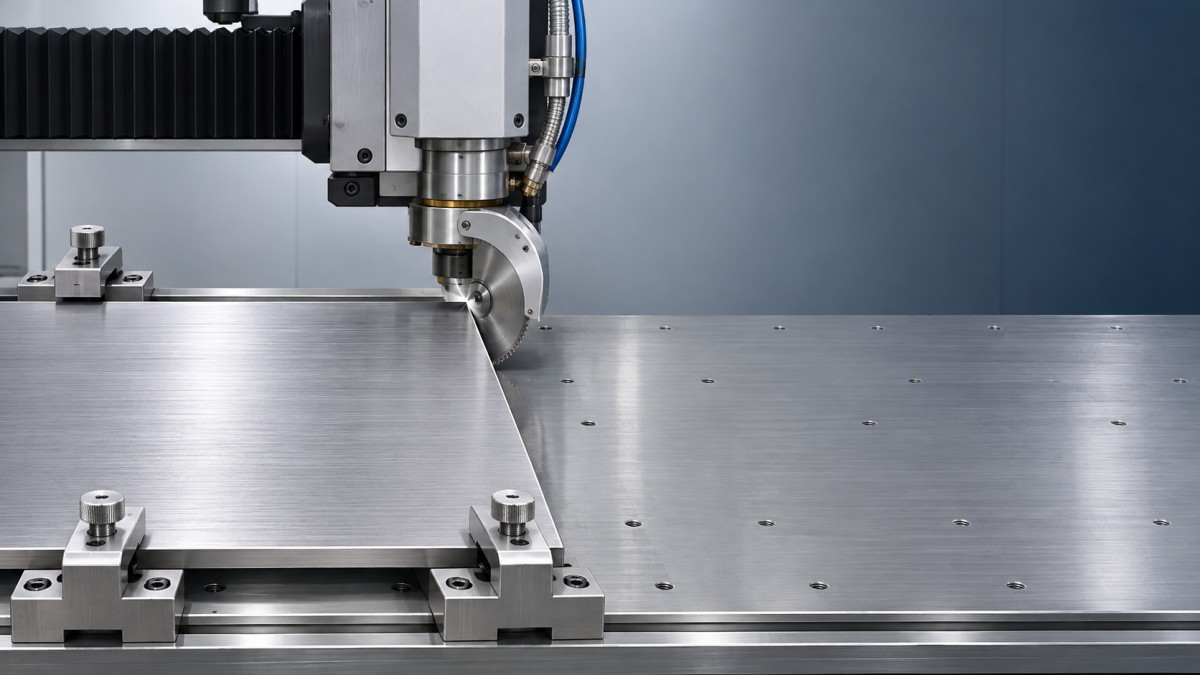
Antes de llevar la chapa a la estación de corte, retire las virutas sueltas e inspeccione la mesa, los soportes, las abrazaderas y los equipos de elevación. Preste atención a las ranuras y los orificios de los utillajes, donde se acumulan las virutas. Una barrera no metálica limpia y reemplazable o un soporte específico pueden reducir el contacto directo con superficies contaminadas, siempre que sean adecuados para el método de corte y no introduzcan riesgo de incendio.
Cuando la misma máquina procesa acero al carbono y aleaciones resistentes a la corrosión, un procedimiento de cambio de material es más importante que un barrido rápido. Limpie los puntos de contacto, retire los residuos de la zona de trabajo y compruebe si el sistema de extracción podría devolver polvo a la chapa. Identifique las abrazaderas y herramientas de uso específico y guárdelas aparte del equipo habitual para trabajar acero.
Cuando sea posible, deje colocada la película protectora, pero compruebe los límites indicados por su proveedor y la compatibilidad con el proceso de corte. El calor puede quemar la película o dejar residuos de adhesivo cerca del corte. Retírela o recórtela localmente cuando sea necesario y evite que queden virutas atrapadas entre la película y la superficie.
Elija las herramientas y los métodos de corte teniendo en cuenta la operación posterior
El uso de hojas de sierra, cizallas, herramientas de desbarbado y cepillos específicos ayuda a prevenir la contaminación cruzada. Reserve el cepillo de alambre de acero inoxidable para el grupo de materiales correspondiente y no lo utilice primero en acero al carbono. Elija los abrasivos según la aleación y la aplicación; no reutilice un disco solo porque todavía pueda cortar.
El proceso de corte determina qué aspectos deben inspeccionarse:
- Cizallado: Compruebe el estado de la cuchilla y la holgura de acuerdo con el espesor de la chapa y las instrucciones de la máquina. Las herramientas desafiladas o contaminadas pueden marcar la superficie y producir rebabas que requieren una manipulación adicional.
- Aserrado y corte mecánico: Utilice una hoja de sierra y un fluido de corte adecuados para el tipo de material. Vigile la acumulación de virutas y el sobrecalentamiento; ambos pueden dañar el acabado o dificultar la eliminación de residuos.
- Corte por láser o plasma: Evalúe el borde afectado por el calor, la escoria y cualquier material refundido conforme a los requisitos de las operaciones posteriores. La selección del gas auxiliar, la configuración y la preparación posterior del borde dependen de la aleación y de la operación prevista.
- Corte por chorro de agua abrasivo: Compruebe que el agua y el abrasivo sean adecuados, así como el riesgo de que las partículas abrasivas queden alojadas en el borde o la superficie. Una pieza destinada a soldadura o recubrimiento puede requerir una limpieza adicional del borde.
Ningún método está automáticamente libre de contaminación. Un corte por láser de aspecto limpio puede seguir necesitando preparación del borde antes de la soldadura, mientras que un borde cortado mecánicamente puede ser aceptable si cumple las especificaciones del trabajo. Para trabajos delicados, acuerde el estado requerido del borde antes de cortar un lote completo.
Controle los fluidos, la manipulación y los residuos en suspensión
Los fluidos de corte deben ser compatibles con la aleación y poder eliminarse mediante el proceso de limpieza aprobado. Consulte la información del producto para comprobar si contiene componentes restringidos por los requisitos del trabajo, especialmente cuando se trate de servicio a alta temperatura, soldadura o resistencia a la corrosión. Un fluido que funciona bien con un material puede dejar residuos no deseados en otro.
Mantenga el sistema de fluidos, además del propio fluido. Los depósitos sucios y las líneas compartidas pueden transportar virutas o residuos de trabajos anteriores. Si hay dudas, pruebe el método de limpieza en un recorte representativo e inspeccione el resultado antes de procesar material de producción.
Manipule las piezas cortadas con guantes limpios y dispositivos de elevación protegidos. No deslice las caras acabadas sobre la mesa ni apile chapas con virutas sueltas entre ellas. Si es necesario apilar las piezas, utilice separadores limpios compatibles con el acabado y las condiciones de almacenamiento. Mantenga la trazabilidad de la identificación sin utilizar marcadores ni adhesivos prohibidos por los requisitos del trabajo.
El mismo principio de separación se aplica a las instalaciones donde también se manipulan polvos metálicos. Los materiales como el molibdeno, el tungsteno o los polvos de aleaciones de níquel utilizados en fabricación aditiva y tratamientos superficiales requieren sus propios controles de manipulación. Por ejemplo, Polvos de metales refractarios para servicio a temperaturas ultraelevadas abarca materiales destinados a procesos como el revestimiento por láser y la proyección térmica; no se debe permitir que los residuos de polvo lleguen a una zona de corte de chapas o preparación para soldadura.
Limpie e inspeccione la pieza antes de liberarla
Retire las virutas sueltas sin arrastrarlas por la superficie. A continuación, utilice un limpiador aprobado y paños limpios que no desprendan fibras, cambiándolos cuando se ensucien. Si es necesario enjuagar, utilice agua de la calidad especificada para el trabajo y seque la pieza para evitar marcas o depósitos de agua. La elección del disolvente, la ventilación y la eliminación deben ajustarse a las instrucciones de seguridad del producto y a los procedimientos del centro.
Inspeccione ambas caras, las zonas de sujeción y el borde de corte con una iluminación adecuada. Busque arañazos, manchas, rebabas, partículas incrustadas y restos de película o adhesivo. En piezas críticas resistentes a la corrosión, una inspección visual puede no ser suficiente para detectar hierro libre. La especificación de fabricación puede exigir una prueba adecuada, como una prueba de hierro libre, con criterios de aceptación y limpieza posterior definidos de antemano.
No dé por sentado que la pasivación reparará cualquier superficie contaminada o dañada. Puede ser necesario eliminar el material incrustado, la coloración térmica o un borde de corte inaceptable mediante un método aprobado para la aleación antes de cualquier tratamiento químico especificado. La limpieza química y la pasivación también requieren controles adecuados y deben realizarse conforme al procedimiento aplicable.
Defina los requisitos de la superficie antes de iniciar el trabajo
El nivel de control adecuado depende de lo que ocurra después del corte. Una chapa destinada a una superficie arquitectónica visible plantea consideraciones distintas de las de un componente de titanio que se va a soldar o una pieza de aleación de níquel destinada a un entorno corrosivo. Antes de iniciar la producción, confirme el grado, el espesor, la película protectora, los métodos de marcado permitidos, el estado del borde, el procedimiento de limpieza y los requisitos de inspección.
Shandong Titanium Nickel Special Steel Co., Ltd. trabaja con una gama de aleaciones especiales, incluidos materiales con base de níquel, de titanio y resistentes a la corrosión. Al especificar una chapa para fabricación, compartir el método de corte previsto y las condiciones de servicio posteriores junto con el grado del material ayuda a identificar las cuestiones que deben resolverse antes de que la primera chapa llegue a la mesa.
