


Noticias
- ▶ Qué tolerancia de rectitud de barra de aleación se necesita para el mecanizado CNC
- ▶ Cuándo es adecuada una barra de aleación para componentes de válvulas resistentes a la corrosión
- ▶ Cómo influye la composición química de la varilla de aleación en el rendimiento de la reparación por soldadura
- ▶ ¿Puede el alambre de aleación mantener la fuerza elástica tras una exposición prolongada al calor?
- ▶ Cómo evaluar los requisitos de acabado superficial para pedidos de alambre de aleación
Mensaje
Qué tolerancia de rectitud de barra de aleación se necesita para el mecanizado CNC
No existe una única tolerancia de rectitud adecuada para todos los trabajos CNC. Para la mayoría de los trabajos generales de torneado y fresado, es suficiente una barra de aleación comercialmente recta y estable durante la rotación. Se requiere una rectitud más estricta cuando la barra es larga, de diámetro relativamente pequeño, se sujeta entre centros, se mecaniza con un margen de material limitado o se utiliza para producir piezas con requisitos estrictos de descentramiento o concentricidad.
La cuestión práctica de compra no es simplemente «¿qué tan recta debe ser la barra?». Es:¿cuánta curvatura de la barra puede absorber la configuración prevista sin generar vibraciones, una eliminación excesiva de material, una vida útil deficiente de la herramienta o una pieza rechazada? La respuesta depende del componente terminado, del método de mecanizado y del estado en que se suministrará el material.
Comience por el riesgo de mecanizado, no por la tolerancia más estricta
Un requisito de rectitud más estricto de lo que necesita el proceso puede aumentar el coste, reducir las opciones de suministro disponibles y prolongar el plazo de entrega. Un requisito poco estricto puede parecer económico hasta que el taller de mecanizado dedica tiempo adicional a centrar cada barra, recortar extremos inutilizables, corregir el descentramiento o eliminar más material del previsto.
En el mecanizado CNC, la rectitud es más importante cuando la barra de aleación entrante se utiliza cerca de su diámetro suministrado. Un tocho sometido a un desbaste intensivo puede tolerar una mayor desviación porque su diámetro exterior se eliminará considerablemente. Por el contrario, una barra destinada a pasadas ligeras de acabado, trabajos de ejes, pasadores de precisión, componentes pequeños de tipo médico o piezas largas y esbeltas necesita una geometría mucho más controlada antes de iniciar el mecanizado.
Una regla útil consiste en especificar la rectitud según lalongitud de mecanizado sin soporte y el margen de mecanizado disponible, en lugar de tratar toda la orden de compra como un requisito genérico de barras.
Cómo afecta la rectitud al proceso CNC
La rectitud se confunde a menudo con la tolerancia de diámetro, pero resuelven problemas distintos. La tolerancia de diámetro controla la cantidad de material presente alrededor de la barra. La rectitud controla cómo se desplaza la línea central de la barra a lo largo de su longitud. Una barra puede tener un diámetro aceptable y aun así girar excéntricamente porque está arqueada.
Cuando una barra curvada se sujeta en un plato, la máquina puede mostrar descentramiento cerca del punto de sujeción, en el extremo libre o en ambos. El operario puede corregir a veces la configuración centrando la barra, pero esto no elimina la curvatura subyacente. A medida que el mecanizado se aleja del plato, la herramienta de corte encuentra una condición de contacto cambiante. En una aleación difícil de mecanizar, esa variación puede acelerar el desgaste del filo y hacer que el acabado superficial sea menos predecible.
Las aleaciones a base de níquel, las aleaciones de titanio, los materiales resistentes al calor que contienen cobalto y algunos grados de alta resistencia a la corrosión son menos tolerantes que los aceros de fácil mecanizado. Sus fuerzas de corte y generación de calor pueden ser mayores, mientras que su endurecimiento por deformación o su respuesta elástica pueden hacer más problemática una configuración inestable. Una barra apenas arqueada puede seguir siendo aceptable para un componente corto, pero se convierte en un riesgo mayor a medida que aumenta la relación longitud-diámetro.
Utilice un requisito medible en la orden de compra
«Barra recta» no es una instrucción de compra suficiente. Los proveedores y talleres de mecanizado pueden interpretar el término de forma diferente. El pedido debe definir la desviación permitida, la longitud de referencia, la condición de inspección y si el requisito se aplica antes o después del corte.
La rectitud se expresa habitualmente como una desviación máxima sobre una longitud definida, por ejemplo, milímetros por metro o una desviación total a lo largo de la longitud de barra suministrada. El mismo requisito numérico puede significar cosas muy distintas en un tocho corto cortado y en una barra larga de producción. Indique tanto la desviación local máxima como la desviación máxima en toda la longitud de entrega cuando la aplicación sea sensible.
En un plano de mecanizado que ya controle el descentramiento, la concentricidad o la cilindricidad de la pieza terminada, no copie automáticamente esos valores de la pieza terminada en la especificación de la materia prima. El material en bruto no necesita cumplir la geometría de la pieza acabada. En su lugar, trabaje hacia atrás desde el plan de mecanizado: determine el margen de material utilizable, cómo se sujetará la barra, la longitud máxima sin soporte y si se puede permitir el enderezado.
Información que debe acompañar la solicitud de rectitud
- Grado de aleación y condición de suministro, como recocido, tratado en solución, estirado en frío, pelado o rectificado.
- Diámetro nominal, tolerancia de diámetro y longitud de barra suministrada.
- Desviación máxima de rectitud permitida y su longitud de medición.
- Si las barras se mecanizarán en longitudes completas o se cortarán en tochos más cortos.
- Método de mecanizado previsto, especialmente torneado largo, rectificado sin centros, mecanizado suizo o trabajo con casquillo guía.
- Requisitos de superficie, ya que las curvaturas, las marcas de manipulación y las superficies descarburadas o dañadas pueden afectar al material utilizable.
- Si se requiere un registro de inspección de rectitud para cada lote o solo para muestras de cualificación.
El diámetro y la longitud cambian la decisión
Una barra de gran diámetro tiene mayor rigidez que una barra de pequeño diámetro de la misma longitud. Esto no significa que las barras grandes siempre puedan especificarse con tolerancias poco estrictas, pero sí significa que una pequeña curvatura tiene menos probabilidad de generar una deflexión grave en una configuración corta y rígida. Las barras delgadas se comportan de manera diferente. La misma curvatura puede obligar al operario a reducir los parámetros de corte, añadir soporte o rechazar la sección cercana al extremo de la barra.
El material largo también introduce riesgos de manipulación y transporte. Una barra puede salir del proveedor dentro de su tolerancia declarada, pero sufrir daños si el embalaje no evita el movimiento, los impactos o la elevación sin soporte. Para materiales largos de precisión, especifique un embalaje protector, separación entre barras cuando corresponda y un proceso claro para informar daños antes de que las barras sean cortadas o procesadas.
La longitud de corte es otra variable que suele pasarse por alto. Si un proveedor puede proporcionar tochos más cortos y controlados en lugar de barras de longitud completa, el proceso de mecanizado puede resultar más sencillo incluso cuando la barra madre original tenga un requisito de rectitud menos exigente para toda su longitud. Esto puede reducir la necesidad de comprar una tolerancia innecesariamente estricta para material que nunca se utilizará a longitud completa.
No considere el enderezado como una corrección gratuita
El enderezado puede ser útil, pero debe considerarse parte de la selección del material, no como una solución automática. El enderezado mecánico puede introducir tensiones residuales locales. En aleaciones que recibirán acabado fino, rectificado, tratamiento térmico o exposición exigente en servicio, esas tensiones pueden contribuir a movimientos después de la eliminación de material. El impacto depende del grado de aleación, del procesamiento previo, de la magnitud de la corrección y del ciclo térmico posterior.
También existe una cuestión comercial: no todas las aleaciones, diámetros, condiciones superficiales o vías de certificación son adecuadas para la misma práctica de enderezado. Si se acepta material enderezado, indíquelo explícitamente. Si la aplicación requiere material suministrado en una condición particular con tensiones residuales limitadas, describa ese requisito antes de la cotización y no después de la recepción.
Para aplicaciones que implican grados de aleaciones resistentes a la corrosión, de alta temperatura o de precisión, es conveniente alinear la especificación de la barra con el fabricante del material y el taller de mecanizado. Shandong Titanium Nickel Special Steel Co., Ltd. suministra una amplia gama de materiales de aleaciones especiales a base de níquel, a base de hierro, titanio, circonio, cobre-níquel y otros, por lo que la selección del grado y la condición de suministro pueden considerarse junto con los requisitos dimensionales en lugar de tratarse como decisiones independientes.
Inspeccione la barra de la misma manera en que el riesgo aparece en producción
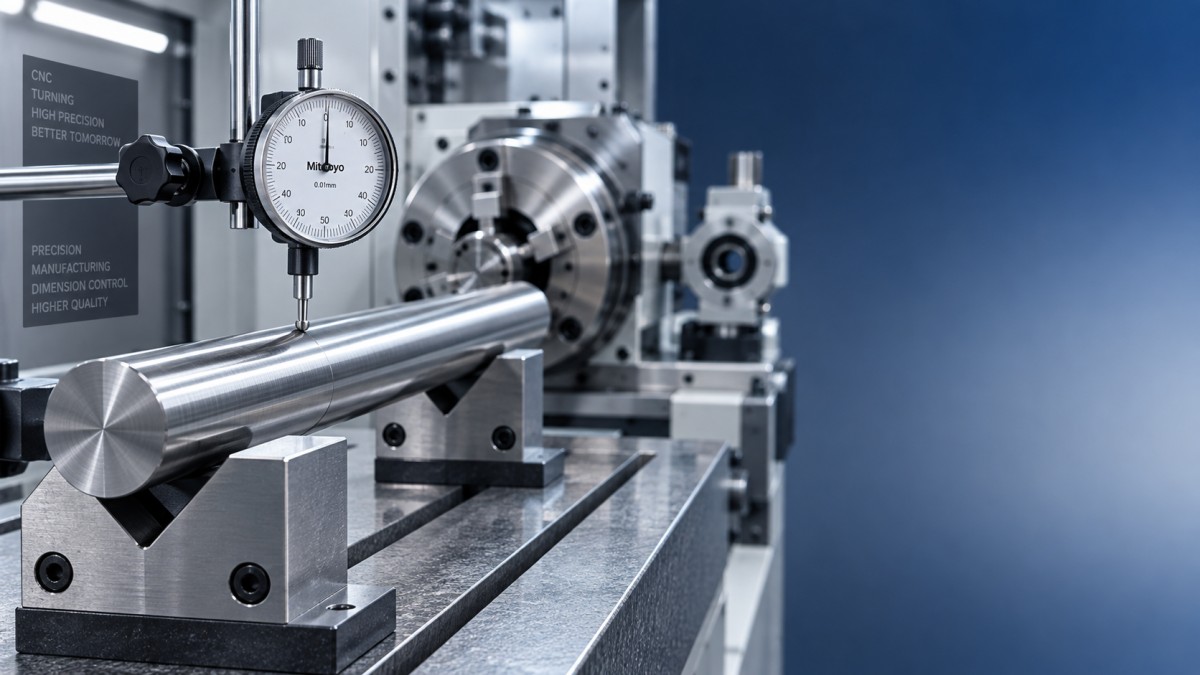
Una simple prueba de rodadura sobre una superficie plana de inspección puede revelar una curvatura evidente, pero el método de inspección debe corresponder al trabajo. Para trabajos de rotación, comprobar el movimiento total del indicador mientras se apoya la barra de manera representativa puede ser más útil que una evaluación visual. Para trabajos de gran volumen con alimentación de barras, el taller de mecanizado puede necesitar inspeccionar el comportamiento de alimentación y el descentramiento cerca del punto guía, en lugar de basarse únicamente en una medición con regla recta de longitud completa.
El muestreo también merece atención. Comprobar una barra de un paquete puede no representar todo el lote, especialmente cuando el material procede de diferentes lotes de producción o se suministra en longitudes mixtas. Cuando la repetibilidad es importante, defina la identificación del lote y acuerde una frecuencia práctica de inspección. Esto es más valioso que exigir una tolerancia extrema sin un método para confirmarla.
Cuándo una barra de aleación no es la mejor forma inicial
La barra es la forma de material lógica para piezas torneadas, pasadores, pernos, componentes de válvulas, ejes, racores y piezas rotacionales similares. Es menos eficiente cuando la geometría terminada requiere una eliminación extensa desde un diámetro grande, tiene un perfil no redondo o se producirá mediante rutas de fabricación aditiva, revestimiento o pulvimetalurgia.
Para componentes de alta temperatura cuya ruta de fabricación aún está abierta, el polvo puede ser una materia prima más adecuada que una barra estrictamente controlada. Los materiales para revestimiento láser, proyección térmica, conformado HIP o procesos aditivos se evalúan por su composición química, características de las partículas y compatibilidad con el proceso, en lugar de por la rectitud de la barra. En esos casos,Polvos de metales refractarios para servicio a temperaturas ultraaltas pueden ser relevantes para la ruta de fabricación, mientras que una especificación de barra de aleación no lo es.
Tome la decisión final sobre la tolerancia con tres preguntas
Antes de realizar el pedido, pregunte al taller de mecanizado cuánto descentramiento puede aceptarse en la primera operación, cuánto material radial se eliminará antes del mecanizado de acabado y qué longitud sin soporte existirá durante el corte. Estas respuestas normalmente revelan si la rectitud comercial estándar es adecuada o si se justifica un material controlado y de rectitud de precisión.
El error más costoso no es elegir de forma aislada una tolerancia ligeramente demasiado poco estricta o ligeramente demasiado estricta. Es comprar una barra de aleación con una condición de rectitud indefinida y descubrir, tras la entrega, que el material no es adecuado para la configuración CNC elegida. Un requisito claro y medible vinculado a la ruta de mecanizado real protege el rendimiento del material, el tiempo de preparación y la consistencia de las piezas terminadas.
