


Noticias
- ▶ Cómo los fabricantes de Inconel 625 controlan la composición entre coladas
- ▶ Qué hace que un fabricante de Inconel 625 sea adecuado para servicio ácido
- ▶ Cómo afecta el tamaño de la barra de aleación al rendimiento del material en el mecanizado
- ▶ Qué norma de inspección por ultrasonidos se aplica a las barras de aleación críticas
- ▶ Por qué la barra de aleación puede desarrollar grietas durante la forja en caliente
Mensaje
Cómo los fabricantes de Inconel 625 controlan la composición entre coladas
El control de la composición entre coladas de Inconel 625 comienza antes de la fusión y continúa hasta que la colada se libera con un registro químico trazable. El objetivo no es simplemente obtener un análisis final conforme. Cada colada debe mantenerse dentro de los límites de composición aplicables, preservando al mismo tiempo el equilibrio níquel-cromo-molibdeno-niobio que favorece la resistencia a la corrosión, la soldabilidad, la resistencia mecánica y la resistencia al ataque localizado en entornos con cloruros o reductores.
Las pequeñas variaciones pueden ser aceptables dentro de una especificación, pero seguir siendo relevantes cuando el material está destinado a fabricaciones soldadas exigentes, equipos para agua de mar, componentes de procesos químicos o fabricación basada en polvo. Por lo tanto, un fabricante confiable de Inconel 625 controla tanto los valores elementales medidos como las condiciones del proceso que pueden provocar desviaciones en dichos valores.
Comience con materiales de carga controlados
La composición química de una colada no puede corregirse de forma fiable si la carga de entrada es incierta. Las unidades primarias de níquel, las adiciones que contienen cromo, las fuentes de molibdeno, las adiciones que contienen niobio y el material de retorno requieren una identificación clara y una composición química documentada. El material de retorno es especialmente sensible: la chatarra etiquetada como aleación de níquel puede contener material de otro grado, residuos de consumibles de soldadura, recubrimientos, aceite o metal extraño incrustado.
La segregación de los flujos de chatarra es importante porque varias familias de aleaciones tienen un aspecto visual similar, aunque presentan niveles sustancialmente diferentes de hierro, cobalto, cobre, titanio, aluminio, azufre u otros elementos residuales. Una carga de retorno mezclada puede producir una colada que parezca cercana a la composición objetivo en el primer análisis, pero que tenga poco margen para realizar adiciones correctivas. Una vez que un residual restringido es elevado, la dilución puede ser la única corrección práctica, lo cual modifica el rendimiento, el coste y la planificación de la fusión.
Los certificados de materias primas establecen un punto de partida, pero el control de recepción también debe abordar la identidad física. Las marcas de los contenedores, los límites de lote, la separación en almacenamiento y una manipulación limpia reducen la posibilidad de que una adición certificada se mezcle con existencias incorrectas antes de la carga.
Controle la ruta de fusión, no solo la muestra final de cuchara
El Inconel 625 se produce habitualmente mediante rutas controladas de fusión y refinado seleccionadas según la forma de producto y el nivel de limpieza requeridos. Durante la fusión, las pérdidas, la captación, la volatilización, las reacciones entre escoria y metal, y la secuencia de adición afectan al equilibrio final. El cromo y los elementos reactivos requieren especial atención cuando existe exposición a la oxidación. El carbono, el azufre, el oxígeno y el nitrógeno también son sensibles al proceso, ya que la contaminación puede introducirse a través de la condición de la carga, la atmósfera del horno, los refractarios, la práctica de escoria o una desoxidación insuficiente.
El orden de las adiciones es deliberado. Los elementos de aleación de alto valor no se añaden necesariamente todos a la vez al inicio de la fusión. Su recuperación y distribución dependen de la temperatura del baño, la agitación, el potencial de oxígeno y el tiempo disponible para la disolución. El ajuste final tardío puede mejorar la precisión de la composición, pero debe permitir suficiente tiempo de mezcla para que la muestra represente todo el baño. Una muestra rápida tomada cerca de un punto de adición puede indicar un valor que no representa la colada final.
El refinado también es un equilibrio entre eliminar especies no deseadas y retener el contenido de aleación previsto. Un tratamiento agresivo destinado a reducir impurezas puede alterar las pérdidas por oxidación o generar una interacción excesiva con la escoria. Por ello, la ventana de proceso correcta se establece en función de la composición especificada, la capacidad del horno y la ruta de producto requerida, en lugar de basarse en un único elemento aislado.
Utilice el análisis como un circuito de control
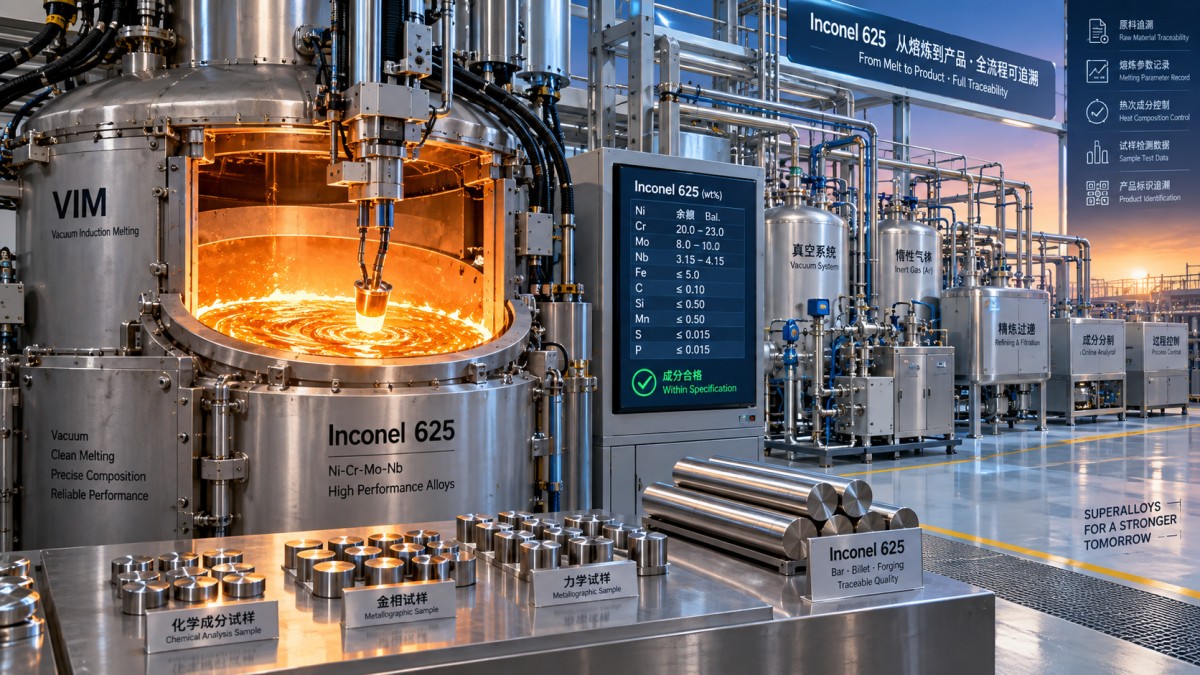
El análisis químico en tiempo real transforma la fusión de una estimación en un proceso de ajuste controlado. Las muestras se toman en etapas definidas, se preparan para evitar la contaminación superficial y se analizan mediante métodos apropiados para el elemento y la precisión requerida. Las técnicas de emisión óptica se utilizan ampliamente para un control rápido de la fusión, mientras que pueden requerirse otros métodos analíticos para elementos que necesitan límites de detección más bajos o una confirmación independiente.
Un plan de control sólido distingue entre una muestra de proceso y una muestra de liberación. La muestra de proceso sirve de apoyo para las decisiones de ajuste. La muestra de liberación documenta la composición química de la colada tras el ajuste final y una homogeneización adecuada. Tratar ambas como intercambiables genera una fuente común de confusión, especialmente cuando una adición tardía no se ha mezclado por completo o cuando la preparación de las muestras difiere entre etapas.
La revisión de tendencias es tan útil como el resultado individual. Si varias coladas requieren repetidamente la misma corrección, el problema puede estar en las suposiciones sobre la carga, la recuperación real, la calibración, la práctica del horno o la composición declarada de un material de adición. Ajustar repetidamente el mismo elemento sin investigar el patrón puede ocultar un proceso en deterioro, en lugar de demostrar un control eficaz.
Relaciones entre elementos que requieren contexto
El cromo y el molibdeno suelen considerarse principalmente desde la perspectiva de la resistencia a la corrosión, pero sus valores deben interpretarse junto con la composición completa. El niobio contribuye al refuerzo y al comportamiento microestructural, mientras que el hierro, el carbono, el silicio, el manganeso, el fósforo, el azufre y los elementos residuales pueden influir en el procesamiento y el rendimiento en servicio incluso cuando son objetivos secundarios. Cumplir un valor mínimo de molibdeno no compensa un equilibrio químico que se haya desplazado en otros aspectos.
Para equipos soldados, el control químico debe estar conectado con la ruta de unión real. El análisis del metal base por sí solo no describe la composición del metal de soldadura, las zonas de dilución ni las áreas reparadas. Un componente puede contener material base conforme y aun así requerir una verificación independiente de la identidad del metal de aporte y de los controles del procedimiento de soldadura. Esta distinción es particularmente importante cuando el rendimiento frente a la corrosión depende de una superficie de aleación continua y homogénea.
La repetibilidad entre coladas es diferente del cumplimiento de la especificación
Dos coladas pueden cumplir los mismos límites establecidos y, sin embargo, comportarse de forma diferente durante el conformado, la soldadura, el mecanizado o la exposición a la corrosión, porque ocupan posiciones distintas dentro del intervalo permitido. Esto no indica automáticamente una no conformidad. Sí significa que los intervalos objetivo internos son valiosos cuando un producto tiene una ruta posterior exigente.
Por ejemplo, una fabricación que implique soldadura extensa y exposición severa a cloruros se beneficia de un enfoque estable para los elementos clave relacionados con la corrosión y de un bajo control de impurezas. Una colada destinada a la atomización en polvo requiere atención adicional a la limpieza, las condiciones de producción de partículas y la segregación de lotes después de la fusión. El certificado químico sigue siendo necesario, pero no sustituye los controles específicos del proceso de conversión.
En aplicaciones de polvo, la composición química de la fusión inicial debe permanecer vinculada al lote de polvo, ya que la distribución del tamaño de partícula y el comportamiento de fluidez no demuestran la identidad de la aleación. Para aplicaciones como la fabricación aditiva, el revestimiento resistente a la corrosión o las reparaciones de componentes de alta temperatura, los polvos de superaleación a base de níquel deben evaluarse con el certificado del polvo, la trazabilidad del lote y los parámetros de procesamiento cualificados, en lugar de basarse únicamente en el nombre del grado.
Los registros deben permitir reconstruir la colada sin suposiciones
Un registro de colada útil relaciona los lotes de materias primas, los pesos de carga, la identificación del horno o recipiente, las etapas de fusión y refinado, los identificadores de muestra, los resultados de análisis, las adiciones, los resultados de reanálisis y la disposición final. El registro debe mostrar si la composición reportada procedía de una muestra final representativa y si se realizó alguna corrección después del primer análisis.
La trazabilidad debe continuar durante la refundición, la colada, la forja, la laminación, el recocido, el corte y el envío. Cuando las coladas se dividen en múltiples lotes de producto, cada lote debe conservar la referencia de la colada. Cuando se combinan distintas coladas en un conjunto terminado, la identificación del material debe permanecer visible o documentada a nivel de unión. Un certificado que indique un número de colada tiene un valor limitado si el material físico no puede vincularse de nuevo a ese número después del procesamiento.
Dónde suelen malinterpretarse las revisiones de composición
El valor de un único certificado no debe interpretarse como prueba de que todo el material de un conjunto es equivalente. La forma del producto importa. La placa, la barra, la banda, el recargue de soldadura, el polvo y las piezas mecanizadas terminadas tienen diferentes historiales de conversión y posibles fuentes de variación. El análisis también debe corresponder a la especificación y condición de material aplicables; comparar los resultados con un requisito no relacionado para una forma de producto puede generar un rechazo falso o una aceptación falsa.
Otra práctica deficiente es centrarse únicamente en los principales elementos de aleación e ignorar los residuales y los intersticiales. Una colada puede mostrar valores favorables de níquel, cromo, molibdeno y niobio, pero requerir investigación cuando los contaminantes de bajo nivel no son coherentes con el servicio previsto o la ruta de procesamiento. A la inversa, un valor cercano a un objetivo interno no es automáticamente un problema cuando se mantiene dentro del intervalo aprobado y el resto del historial de la colada es estable.
Por lo tanto, el control de la composición entre coladas constituye una cadena disciplinada: entradas conocidas, práctica de fusión repetible, análisis representativo, correcciones justificadas y registros que preservan el vínculo entre la carga y el material entregado. Cuando esta cadena está intacta, la consistencia química se convierte en una propiedad verificable del sistema de producción, en lugar de una suposición basada en un certificado final.
