


Noticias
- ▶ Cómo afecta el tamaño de la barra de aleación al rendimiento del material en el mecanizado
- ▶ Qué norma de inspección por ultrasonidos se aplica a las barras de aleación críticas
- ▶ Por qué la barra de aleación puede desarrollar grietas durante la forja en caliente
- ▶ Qué comprobar antes de comprar barras de aleación para equipos a presión
- ▶ Cómo afecta la estructura de grano de las barras de aleación a la resistencia a la fatiga
Mensaje
Cómo afecta el tamaño de la barra de aleación al rendimiento del material en el mecanizado
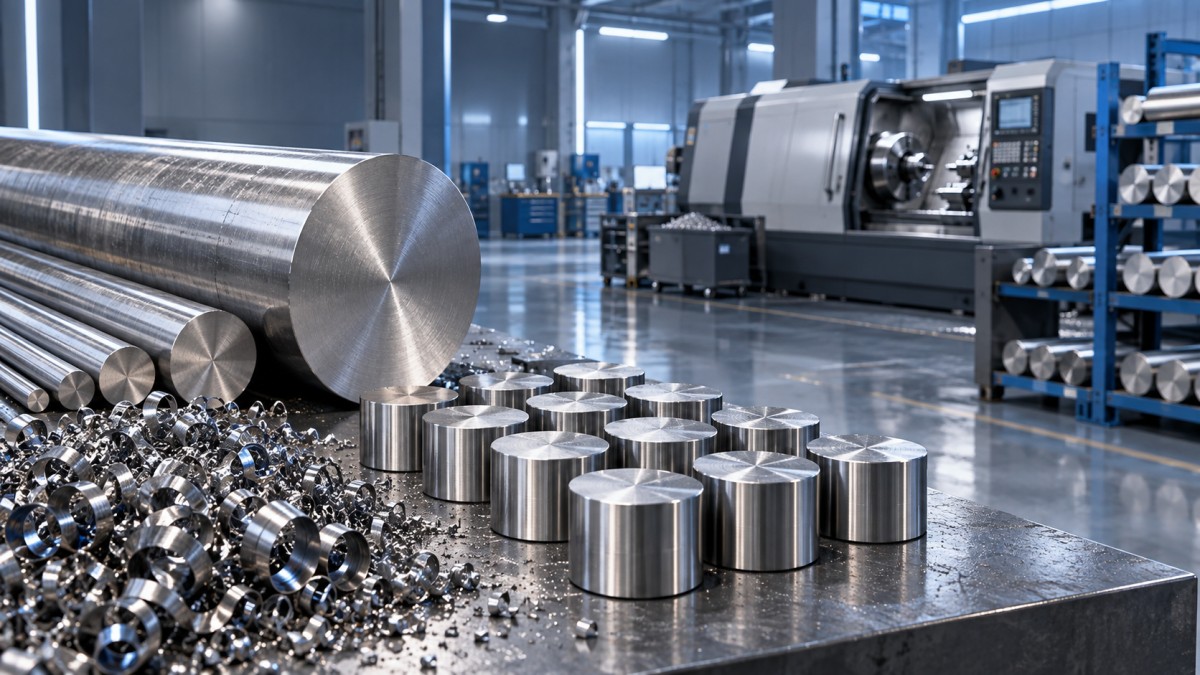
Un presupuesto de mecanizado puede parecer competitivo hasta que se revisa el balance de material. Una pieza puede ser pequeña, pero una barra inicial sobredimensionada puede dejar un gran anillo de virutas, aumentar el tiempo de corte y elevar la cantidad de aleación de alto valor que nunca llega al componente terminado. La opción contraria también puede generar problemas: una barra seleccionada demasiado cerca de las dimensiones finales puede no proporcionar suficiente sobrematerial de mecanizado para eliminar cascarilla, superficie descarburada, ovalidad o daños por manipulación.
La respuesta práctica es que el tamaño de la barra de aleación afecta al rendimiento mediante tres factores relacionados: la relación entre el volumen de la pieza terminada y el volumen del material inicial, el sobrematerial requerido por el proceso y las pérdidas generadas por los extremos de la barra, los cortes de sierra y las longitudes remanentes. El mejor tamaño no es simplemente el diámetro disponible más pequeño. Es el diámetro y la longitud calificados más pequeños que aún permiten un mecanizado, una fijación, una inspección y una trazabilidad del material fiables.
Dónde se pierde rendimiento incluso antes de que comience el mecanizado
El rendimiento del material suele analizarse como el porcentaje del material comprado que se convierte en una pieza terminada. En una operación de torneado, la principal pérdida suele ser la diferencia entre el diámetro del material de partida y el mayor diámetro exterior acabado. Dado que el volumen de una barra redonda aumenta con el cuadrado del diámetro, un aumento moderado del diámetro inicial puede generar un incremento desproporcionado del material retirado.
Por ejemplo, un componente cilíndrico con un diámetro exterior acabado relativamente pequeño puede mecanizarse a partir de una barra estándar mucho mayor porque es lo que está disponible de inmediato. El material adicional no solo se convierte en virutas. También requiere pasadas adicionales de desbaste, consume insertos, añade horas de máquina y puede aumentar el riesgo de deformación en materiales que se endurecen por deformación o retienen tensiones residuales. Las aleaciones a base de níquel, cobalto, titanio y resistentes a la corrosión hacen que este efecto sea comercialmente más significativo porque tanto su valor como materia prima como su dificultad de mecanizado son mayores que los del acero al carbono ordinario.
La longitud es igualmente importante, pero más fácil de pasar por alto. Una barra larga puede tener un precio unitario menor, pero una mala planificación de corte puede producir remanentes cortos que no pueden asignarse a otro pedido. Cada corte también consume ancho de corte de sierra, y las operaciones de refrentado eliminan material de ambos extremos de cada tocho. Cuando las cantidades de pedido son limitadas, estas pérdidas fijas pueden representar una parte significativa de la longitud comprada.
Selección de diámetro: equilibrar el sobrematerial y el volumen de virutas
La evaluación debe comenzar con el diámetro máximo mecanizado de la pieza, no solo con su diámetro nominal. Identifique cualquier brida, hombro, característica interrumpida o condición de excentricidad que defina la envolvente inicial real. A continuación, determine el sobrematerial necesario para eliminar la superficie suministrada y establecer un diámetro de referencia estable.
El sobrematerial depende de la condición de suministro de la barra. El material trabajado en caliente puede requerir más limpieza que el material acabado en frío o rectificado de precisión. La tolerancia de diámetro, la rectitud, el estado de la superficie y la ruta de mecanizado prevista modifican la respuesta. Una pieza que se someterá a torneado de desbaste y acabado puede admitir una condición inicial distinta de una pieza que solo necesita un ligero acabado antes del roscado o fresado.
Una práctica comercial útil es comparar los diámetros candidatos según la masa neta utilizable por pieza terminada, en lugar de comparar únicamente el precio por kilogramo. El cálculo debe incluir el sobrematerial de mecanizado previsto, la banda de tolerancia real de la barra y la geometría terminada. También debe distinguir entre chatarra recuperable y pérdida no recuperable. Las virutas de torneado pueden conservar cierto valor de reciclaje, pero ese valor rara vez equivale al de una barra certificada y trazable.
La planificación de longitudes puede modificar el presupuesto más de lo esperado
Un taller puede recibir barras en longitudes estándar de laminación y después cortarlas en tochos. Por lo tanto, la longitud ideal de compra está relacionada con la longitud del tocho, el ancho de corte de sierra, el sobrematerial de refrentado, el sobrematerial de sujeción y el número de piezas que caben en cada barra. Una diferencia de una pieza por barra puede alterar sustancialmente la utilización, especialmente cuando el pedido incluye aleaciones costosas o componentes relativamente cortos.
Antes de aprobar un plan de material, trace el patrón de corte en lugar de utilizar una simple relación entre la longitud comprada y la longitud de la pieza. Incluya:
- la longitud del tocho, incluido el material para refrentado y cualquier agarre necesario de plato o pinza;
- el ancho de corte de sierra para cada corte de separación;
- el recorte inutilizable al inicio y al final de la barra;
- la longitud perdida cuando deban eliminarse marcas de identificación, defectos superficiales o daños en los extremos;
- la longitud mínima de remanente que el taller puede reutilizar de forma realista.
Las barras más largas tienden a reducir la proporción de pérdidas en los extremos, pero pueden generar preocupaciones relacionadas con la manipulación y la rectitud. También pueden ser poco prácticas para máquinas con capacidad limitada de alimentación de barras. Los tochos cortados cortos reducen la complejidad de manipulación y pueden ser adecuados para centros de mecanizado, pero el mayor número de cortes de sierra y configuraciones individuales puede compensar parte de la ventaja de material. La elección correcta está vinculada a la ruta de producción, no únicamente a la orden de compra del material.
Las tolerancias son una variable de rendimiento, no solo un requisito de calidad
Un diámetro nominal no cuenta toda la historia. Una tolerancia positiva amplia puede obligar al mecanista a retirar más material de lo que sugiere el cálculo nominal. Por el contrario, una barra que se sitúa cerca del límite inferior de su tolerancia puede dejar un sobrematerial de limpieza insuficiente en características que deben ser concéntricas con la superficie original del material. La rectitud y la redondez importan por la misma razón: una barra ligeramente curvada o fuera de redondez puede requerir una eliminación adicional de material antes de poder establecer una referencia de mecanizado consistente.
Al evaluar una cotización de proveedor, solicite la condición real de suministro y la tolerancia dimensional junto con el tamaño nominal. Una barra de menor precio con tolerancias amplias puede generar un coste total menos favorable que un tamaño más controlado que reduzca la necesidad de mecanizado de desbaste. Esto es especialmente relevante cuando las piezas tienen paredes delgadas, sobremateriales de acabado estrechos o requisitos exigentes de concentricidad.
No confunda material cercano a la forma final con un menor coste garantizado
Los tamaños de barra cercanos a la forma final pueden mejorar el rendimiento, pero solo cuando el tamaño está disponible de forma constante y el proceso puede utilizarlo sin generar nuevos riesgos. Un diámetro no estándar puede requerir un plazo de entrega más largo, una cantidad mínima de compra mayor o un lote de producción dedicado. Si la demanda de piezas es intermitente, la cantidad sobrante puede convertirse en inventario inmovilizado. El evaluador debe comparar conjuntamente el total de material utilizable, la exposición al inventario, el riesgo de plazo de entrega y los ahorros de mecanizado.
El comportamiento del material afecta al valor de cada milímetro adicional
No todas las aleaciones responden de la misma forma al exceso de sobrematerial. Los materiales con alta tendencia al endurecimiento por deformación pueden requerir estrategias de desbaste deliberadas y un contacto de corte estable. El material adicional puede implicar más oportunidades para superficies endurecidas por deformación, deflexión de herramientas, acumulación de calor y cortes interrumpidos alrededor de características complejas. El titanio y ciertas aleaciones de níquel también pueden exigir un control cuidadoso de los parámetros de corte para evitar daños superficiales o un deterioro rápido de la herramienta.
Por esa razón, un diámetro que parece aceptable en un cálculo simple de peso puede seguir siendo poco atractivo en el taller. Los responsables de presupuestos deben solicitar la opinión del personal de mecanizado cuando una pieza tiene cavidades profundas, secciones delgadas, longitudes largas sin soporte o requisitos exigentes de integridad superficial. El objetivo no es el máximo rendimiento teórico de material; es un rendimiento predecible con un tiempo de ciclo alcanzable.
La forma del material también debe corresponder a la geometría. La barra redonda es adecuada para componentes torneados, ejes, racores y piezas de revolución. Sin embargo, un componente que comienza como una característica de precisión delgada y plana puede desperdiciar una cantidad considerable de material si se corta a partir de material redondo. En esa situación, la chapa o la tira pueden proporcionar una forma inicial más racional. Para aplicaciones que implican componentes electrónicos conformados, sensores, transformadores o secciones planas estables, las tiras de acero de aleación de precisión están disponibles en espesores de 0.1 mm a 3 mm y pueden reducir la eliminación innecesaria de material cuando el diseño se adapta realmente al procesamiento de tiras.
Una secuencia práctica de revisión antes de liberar el material
Comience con el plano liberado e identifique la mayor envolvente de material en bruto, incluidos todos los diámetros terminados, referencias de mecanizado y necesidades de sujeción. A continuación, defina el sobrematerial mínimo de limpieza según la condición de suministro, en lugar de basarse en la costumbre. Revise al menos dos diámetros de barra viables cuando la disponibilidad lo permita y, después, calcule el peso esperado del tocho y el volumen retirado para cada opción.
Después de seleccionar el diámetro, cree un esquema de corte utilizando la longitud real de barra suministrada. Considere el ancho de corte, el recorte, el refrentado y los remanentes reutilizables. Un remanente solo debe acreditarse cuando sus dimensiones, identificación de colada, condición y demanda futura probable hagan realista su reutilización. Considerar cada pieza sobrante como utilizable puede hacer que un plan de material parezca mejor de lo que será en producción.
Por último, añada la implicación de mecanizado a la comparación. Un tamaño ligeramente mayor puede justificarse cuando proporciona una sujeción segura o permite controlar la deformación. Una barra más pequeña y de tolerancia más estrecha puede justificar un mayor precio de compra cuando elimina una pasada de desbaste o reduce el consumo de herramientas. Registrar estos supuestos en el presupuesto hace que la revisión posterior de variaciones sea más significativa y evita que el rendimiento del material se evalúe únicamente por el precio de compra de la barra.
Por lo tanto, la decisión de compra más fiable se basa en la envolvente de la pieza terminada, la condición del material, el patrón de corte y la ruta de mecanizado como un único conjunto de variables. Seleccionar el tamaño de barra de esta manera evita los dos extremos costosos: comprar material estándar grande simplemente porque resulta familiar o buscar el diámetro más pequeño posible sin suficiente sobrematerial para mecanizar la pieza de forma consistente.
