


Noticias
- ▶ Por qué la barra de aleación puede desarrollar grietas durante la forja en caliente
- ▶ Qué comprobar antes de comprar barras de aleación para equipos a presión
- ▶ Cómo afecta la estructura de grano de las barras de aleación a la resistencia a la fatiga
- ▶ Cuándo una barra de aleación supera al acero inoxidable en servicio con cloruros
- ▶ ¿Qué registros de trazabilidad se requieren para barras de aleación críticas para la seguridad?
Mensaje
Por qué la barra de aleación puede desarrollar grietas durante la forja en caliente
El agrietamiento durante la forja en caliente rara vez se debe a un único error. Una barra de aleación puede llegar con una composición química aceptable y aun así agrietarse porque su historial de temperatura, limpieza interna, programa de reducción, condición de las matrices o práctica de enfriamiento someten localmente la deformación a valores superiores al límite de ductilidad en caliente del material. Por lo tanto, la grieta visible es un síntoma de una etapa tardía; el punto de control significativo suele encontrarse antes en el proceso.
La consecuencia inmediata no se limita a una forja rechazada. Las grietas superficiales pueden propagarse durante el laminado, mecanizado, soldadura, pruebas de presión o exposición en servicio posteriores. En sistemas de aleaciones de níquel, hierro, titanio y otras aleaciones de alto valor, un defecto eliminado superficialmente también puede indicar daños subsuperficiales o una ventana de proceso desfavorable. Cuando las piezas forjadas se utilizan en equipos sometidos a presión, alta temperatura o carga, la disposición de las grietas debe basarse en el origen del defecto y la integridad de la sección restante, no solo en su apariencia.
La ductilidad en caliente es limitada, no constante
Una barra de aleación no se vuelve uniformemente forjable simplemente por calentarla. Cada aleación tiene un rango práctico de trabajo en caliente en el que posee ductilidad suficiente y la resistencia a la deformación es manejable. Fuera de ese rango, el agrietamiento se vuelve más probable por diferentes motivos.
A una temperatura demasiado baja, la tensión de fluencia aumenta bruscamente. La prensa o el martillo deben aplicar una fuerza mayor, mientras que el material tiene menor capacidad para acomodar la deformación. Esto suele producir grietas longitudinales en la superficie, fisuración de esquinas o grietas en las zonas donde la barra entra en contacto con una matriz más fría. El agrietamiento a baja temperatura es especialmente probable cerca del final de una secuencia de forja, cuando la pieza ha perdido calor pero aún se aplica la reducción prevista.
A una temperatura excesiva, el riesgo cambia en lugar de desaparecer. Los límites de grano pueden debilitarse, puede producirse fusión local en composiciones susceptibles y la oxidación o descarburación pueden dañar la superficie. Algunas aleaciones base níquel son particularmente sensibles a constituyentes de bajo punto de fusión o fases segregadas en los límites de grano. Una vez reducida la cohesión de los límites de grano, la deformación puede abrir grietas intergranulares incluso cuando la temperatura general de la barra parece aceptable.
Por lo tanto, el intervalo de temperatura utilizable debe definirse para el grado específico, la condición de tratamiento térmico, el diámetro de la barra y el método de conformado. Un punto de ajuste genérico del horno no sustituye adecuadamente una temperatura validada en el núcleo de la palanquilla y una temperatura final de forja verificada.
Los gradientes térmicos generan deformación oculta antes de que comience la forja
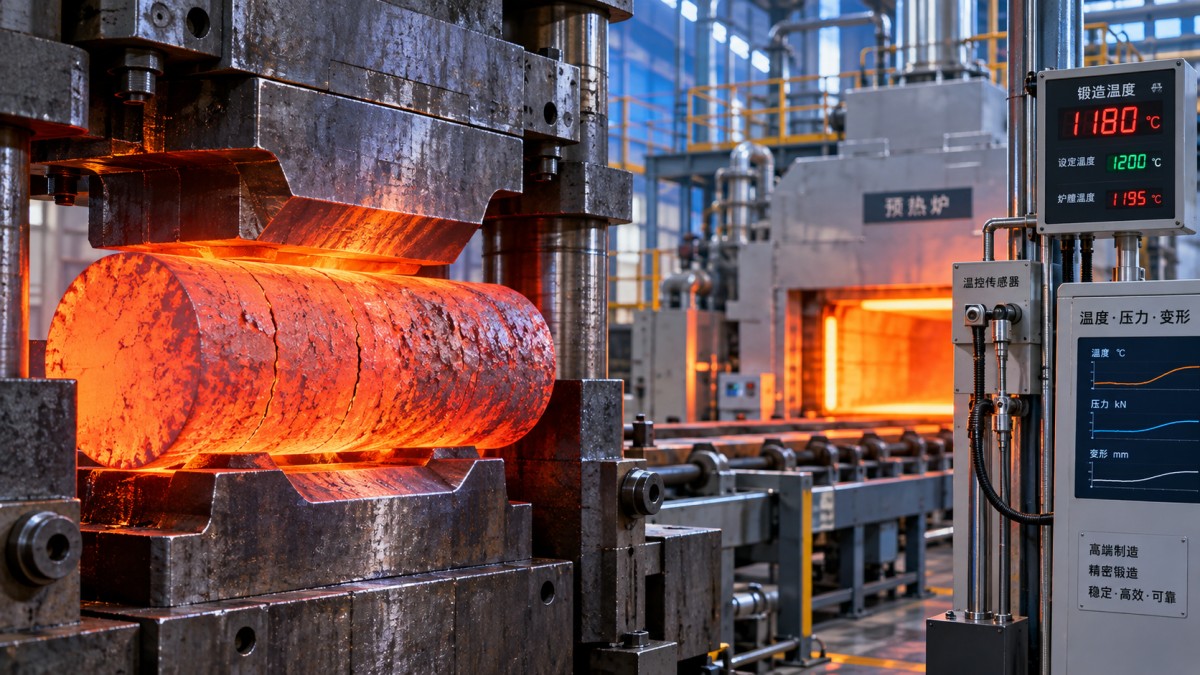
Las barras de aleación de gran tamaño se calientan lentamente en el centro, mientras que la superficie responde rápidamente a las condiciones del horno. Si el tiempo de mantenimiento es insuficiente, la zona exterior puede estar dentro del rango de forja previsto mientras el núcleo permanece demasiado frío. La superficie caliente se deforma con mayor facilidad que el núcleo resistente, produciendo cizallamiento interno y tensiones de tracción superficiales. Entonces pueden aparecer grietas durante el recalcado, la perforación o reducciones importantes, aunque la temperatura registrada del horno sea correcta.
Los gradientes térmicos también surgen después de retirar la pieza del horno. Las demoras entre el calentamiento y la forja, la manipulación repetida, las herramientas frías y el contacto desigual con las matrices pueden enfriar rápidamente áreas locales. Las esquinas, los hombros, las secciones delgadas y las áreas adyacentes a la rebaba de la matriz son ubicaciones habituales de esta pérdida de temperatura. En la práctica, el control de temperatura debe cubrir toda la ruta: temperatura de carga, velocidad de calentamiento, tiempo de mantenimiento, tiempo de transferencia, temperatura de la matriz, recalentamiento entre pasadas y temperatura final de forja.
La medición por infrarrojos puede ayudar al control del proceso, pero sus lecturas dependen de la emisividad superficial, el estado de la cascarilla, el ángulo de observación y la configuración del instrumento. Debe correlacionarse con mediciones de contacto o modelos térmicos establecidos durante la calificación del proceso. Una única lectura superficial no debe considerarse prueba de que el centro de una barra pesada está listo para la deformación.
La condición del material puede volver inestable un proceso correcto
Las grietas de forja en caliente suelen atribuirse a la práctica del operador cuando la propia barra ya contiene una vulnerabilidad. La segregación de la solidificación, las inclusiones no metálicas, las discontinuidades relacionadas con la contracción, el tamaño de grano excesivo, el bandeado y las tensiones residuales de procesamientos previos pueden actuar como sitios de inicio de grietas. Bajo la deformación de forja, estas características concentran tensiones y pueden unirse para formar defectos visibles.
La composición química también debe considerarse más allá de la designación nominal de grado de un certificado. Los elementos traza, la segregación de constituyentes de aleación y la variación entre coladas pueden alterar la respuesta al trabajo en caliente. En aleaciones de níquel endurecidas por precipitación o complejas, la condición térmica antes de la forja puede afectar las fases presentes durante la deformación. Una barra que ha sido recocida incorrectamente, sobrecalentada o almacenada después de un ciclo térmico previo inadecuado puede no responder como el material procedente de una ruta calificada.
Por ello, la inspección de recepción debe vincular la documentación con el riesgo. El número de colada, la ruta de fusión, el historial de reducción, las dimensiones, el tratamiento térmico previo, los requisitos de examen ultrasónico y la trazabilidad durante el corte deben mantenerse vinculados a cada carga de forja. Cuando se desarrolla un patrón de grietas, esta información permite distinguir un problema relacionado con el material de un problema de horno, utillaje o deformación. Sin esta vinculación, los ensayos repetidos pueden consumir material sin resolver la causa raíz.
La reducción excesiva y la mala distribución de la deformación abren grietas
Incluso dentro del rango de temperatura correcto, una operación de forja puede superar la capacidad de deformación de la aleación. Grandes reducciones en un solo golpe o carrera de prensa pueden causar tensiones de tracción en la superficie o el centro, según la geometría de la matriz y la fricción. La deformación desigual es particularmente perjudicial durante el recalcado, donde el abarrilamiento y el flujo restringido del material pueden generar grietas circunferenciales cerca del diámetro exterior.
Los radios de matriz agudos, el utillaje mal alineado, la restricción excesiva de la rebaba y las transiciones abruptas de sección intensifican la deformación local. Una barra puede ser adecuada en operaciones de estirado recto, pero agrietarse al forzarla en una geometría que produce tensión de tracción local. Por ello, la prevención de grietas no puede depender únicamente del control de la temperatura del horno; el diseño de las matrices y la secuencia de deformación deben evaluarse conjuntamente.
Para aleaciones difíciles, una secuencia de reducciones menores con recalentamiento controlado puede ser más fiable que intentar el máximo rendimiento por calentamiento. El enfoque apropiado depende del grado y la geometría, pero el principio rector es constante: mantener tensiones de compresión siempre que sea posible, evitar concentrar la deformación en esquinas y hombros, y detener la deformación antes de que la temperatura local caiga por debajo del límite de acabado calificado.
La velocidad de deformación y la condición del equipo son importantes
La velocidad de deformación cambia la forma en que una aleación fluye a alta temperatura. Una velocidad de deformación aceptable para el acero al carbono puede ser inadecuada para una barra de alta aleación o base níquel con una ventana de trabajo en caliente más estrecha. El impacto rápido puede generar calentamiento adiabático localizado y flujo no uniforme, mientras que una operación lenta puede permitir un enfriamiento excesivo en la superficie. El resultado suele ser un agrietamiento inconsistente, más que una relación simple de aprobado o rechazado con la velocidad de la prensa.
La condición del equipo puede amplificar esta variabilidad. Las matrices desalineadas, el movimiento desigual del ariete, las superficies guía desgastadas, la lubricación deficiente y el precalentamiento insuficiente de las matrices pueden imponer cargas asimétricas. Cuando los defectos se repiten en un lado de la forma forjada o en la misma posición de un ciclo, la alineación del equipo y el equilibrio térmico de las matrices merecen revisión antes de modificar las especificaciones del material.
La cascarilla es otro factor operativo. Una capa gruesa de óxido puede alterar la fricción, dañar las superficies durante la deformación y ocultar el agrietamiento temprano. Eliminar el exceso de cascarilla antes de las etapas críticas de forja mejora tanto el flujo del material como la fiabilidad de la inspección. También reduce la posibilidad de que marcas superficiales inofensivas se confundan con grietas inducidas por el proceso.
El enfriamiento puede convertir un caso límite en un defecto confirmado
Una forja que sale de la matriz sin grietas visibles no es necesariamente estable. Un enfriamiento no controlado puede producir tensiones térmicas, productos de transformación desfavorables en determinadas aleaciones o tensiones residuales que revelan daños preexistentes durante el enderezado o mecanizado. Las regiones gruesas y delgadas se enfrían a diferentes velocidades, y el contacto con superficies frías puede crear efectos de temple localizados.
El método de enfriamiento debe corresponder al grado de aleación y al tratamiento térmico posterior requerido. El enfriamiento al aire, en horno, aislado o el tratamiento directo de solución no son opciones intercambiables. La ruta debe definirse en la hoja de proceso o instrucción de trabajo, incluido el intervalo de transferencia permitido y las condiciones que requieren recalentamiento o mantenimiento. Cuando se descubre una grieta después del enfriamiento, el examen de fractura puede ayudar a determinar si se inició en caliente durante la deformación o si se abrió posteriormente bajo tensión térmica o residual.
La lectura del patrón de grietas mejora las decisiones de contención
La orientación y la ubicación de las grietas proporcionan indicios útiles, aunque no sustituyen el examen metalográfico. Las grietas longitudinales suelen indicar defectos superficiales, tensión de tracción excesiva durante el estirado o una interacción deficiente entre la matriz y la barra. Las grietas circunferenciales después del recalcado pueden indicar temperatura insuficiente, sobrerreducción o alta fricción. El agrietamiento intergranular suscita preocupación por sobrecalentamiento, segregación en los límites de grano o fusión local. El agrietamiento interno puede requerir inspección ultrasónica, seccionamiento o evaluación por macroataque, ya que la superficie externa puede permanecer engañosamente intacta.
Al procesar aleaciones de níquel resistentes a la corrosión para reactores, válvulas, tuberías o equipos de alta temperatura, el coste de aceptar un defecto incierto puede superar el coste de desechar la forja. La misma precaución se aplica al material que posteriormente se convierte en placa o componentes fabricados. Por ejemplo, la resistencia a la corrosión y la soldabilidad asociadas con laLámina de aleación Hastelloy dependen de mantener una condición controlada del material; las discontinuidades relacionadas con la forja no deben considerarse irrelevantes simplemente porque un componente final será sometido a mecanizado o soldadura.
Una respuesta disciplinada tras encontrar una grieta
La contención debe comenzar segregando la colada afectada, el lote de forja y cualquier material procesado bajo las mismas condiciones de horno y matriz. El registro debe conservar las temperaturas reales, la duración del mantenimiento, el tiempo de transferencia, la secuencia de reducción, los ajustes de prensa, la identificación de la matriz, la condición de lubricación, las observaciones del operador y la ruta de enfriamiento. Reconstruir el proceso de memoria después de que el material haya pasado a etapas posteriores no es fiable.
Los ensayos no destructivos deben seleccionarse según el tipo de defecto esperado. La inspección visual y el ensayo por partículas magnéticas tienen limitaciones para aleaciones no ferromagnéticas; la inspección por líquidos penetrantes es útil para discontinuidades superficiales abiertas, mientras que los métodos ultrasónicos pueden ayudar a identificar defectos internos cuando la geometría y la estructura del material lo permiten. El método de inspección, los criterios de aceptación y el alcance de la reinspección deben definirse en la especificación de compra aplicable, la norma del producto o el plan de calidad del cliente, en lugar de improvisarse después de un fallo.
La acción correctiva debe dirigirse al mecanismo demostrado por la evidencia. Aumentar la temperatura del horno sin confirmar un calentamiento insuficiente puede empeorar el daño en los límites de grano. Reducir la velocidad de la prensa sin verificar el retraso de transferencia puede no abordar el enfriamiento local. Aumentar el margen final de mecanizado puede ocultar una indicación superficial mientras deja inalterada la variación subyacente del proceso. La forja en caliente estable se logra controlando la relación entre la condición de la aleación, la uniformidad térmica, la trayectoria de deformación, el utillaje y el enfriamiento, no tratando las grietas como un problema de acabado superficial.
