

Noticias
- ▶ Por qué la ruta de fusión es importante al seleccionar un fabricante de Hastelloy C276
- ▶ Cómo un fabricante de Hastelloy C276 demuestra la resistencia a la corrosión
- ▶ Qué evaluar en un fabricante de Hastelloy C276 para plantas químicas
- ▶ Cuándo adquirir Inconel 625 directamente de un fabricante en lugar de recurrir a existencias
- ▶ Cómo los fabricantes de Inconel 625 controlan la composición entre coladas
Mensaje
Por qué la ruta de fusión es importante al seleccionar un fabricante de Hastelloy C276
Una especificación de compra para C276 puede parecer completa sobre el papel: composición nominal, forma del producto, dimensiones y la referencia ASTM o ASME correspondiente. Sin embargo, un componente puede seguir comportándose de forma diferente en una corriente con cloruros, un depurador húmedo de gases de combustión o un skid de proceso offshore de lo que esperaba el comprador. La pregunta que falta a menudo no es «¿Era C276?», sino «¿Cómo se fundió, refinó y transformó en el producto final?».
Para un fabricante de Hastelloy C276, la ruta de fusión es una decisión fundamental de calidad, no un simple detalle de producción. Determina el grado de control de los elementos residuales, las inclusiones no metálicas, la segregación, los gases disueltos y la variación de composición antes de que la aleación sea forjada, laminada, extruida o soldada para obtener una forma utilizable. Cuando la resistencia a la corrosión, la soldabilidad y la continuidad operativa son importantes, los compradores deben evaluar la práctica de fusión junto con los certificados de composición química y las tolerancias dimensionales.
Por qué la misma designación de grado puede generar distintos perfiles de riesgo
C276 es una aleación de níquel-cromo-molibdeno diseñada para entornos altamente corrosivos. Su resistencia depende de una composición cuidadosamente equilibrada y de una estructura limpia y uniforme. El análisis químico estándar confirma si una colada se encuentra dentro de los límites especificados para los elementos, pero no describe por completo la distribución de dichos elementos ni la cantidad y el tipo de inclusiones presentes durante el procesamiento.
Una ruta de fusión convencional puede ser adecuada para algunas aplicaciones menos exigentes, especialmente cuando el producto es grueso, la exposición es moderada y los requisitos de fabricación son limitados. En servicios más severos, la resistencia a la corrosión localizada puede verse afectada por pequeñas zonas de segregación química, óxidos atrapados, sulfuros u otras inclusiones. Estas discontinuidades pueden ser relevantes en superficies mecanizadas, zonas de conformado, curvaturas de tubos, regiones adyacentes a soldaduras y lugares donde los medios corrosivos se estancan.
La implicación práctica es sencilla: un material con un certificado aceptable puede requerir una revisión más detallada de su fabricación cuando el entorno operativo combina cloruros, contaminantes oxidantes, ácidos reductores, temperatura elevada, ciclos de presión o ubicaciones de servicio difíciles de inspeccionar.
Ruta de fusión: qué deberían preguntar realmente los compradores
«Fundido al vacío» se utiliza a menudo como una forma abreviada de referirse a calidad superior, pero no debe considerarse una respuesta completa. Los compradores necesitan saber qué etapas de fusión y refusión se utilizaron, por qué se seleccionaron y cómo controla el proveedor la transición desde el lingote hasta el producto terminado.
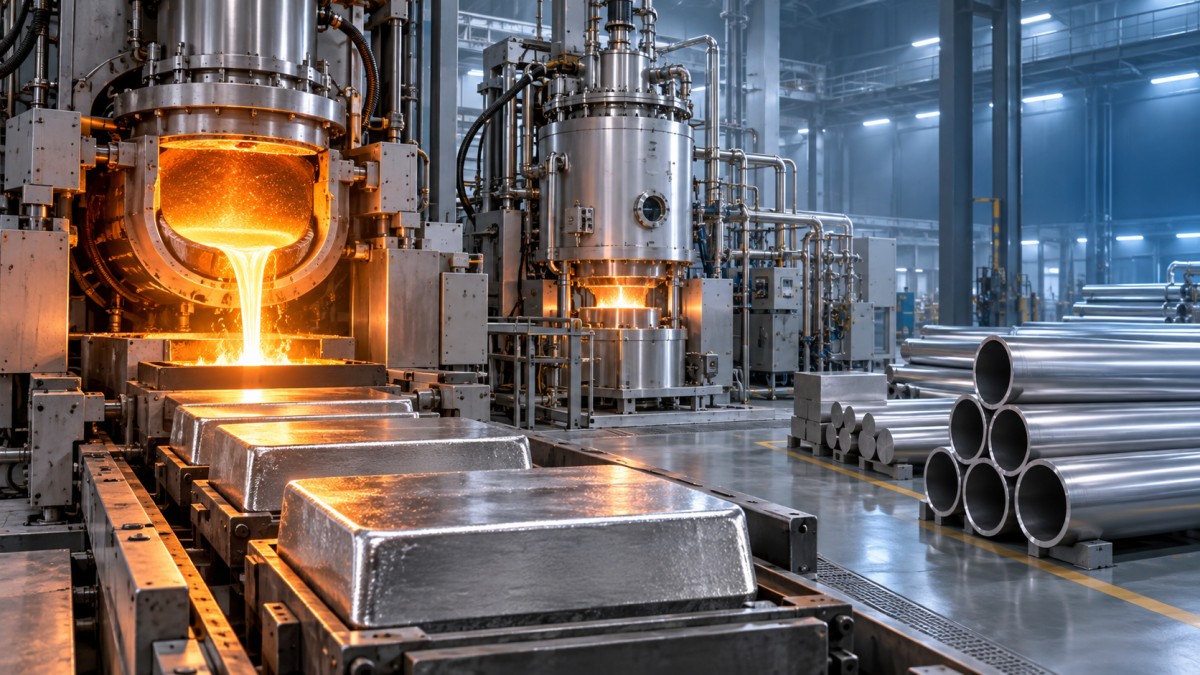
Las rutas comunes pueden incluir fusión al aire, fusión por inducción al vacío, refusión por electroescoria, refusión por arco al vacío o una combinación de fusión primaria y refusión secundaria. Cada ruta tiene diferentes ventajas. La fusión por inducción al vacío puede mejorar el control del contenido de gases y de los elementos sensibles a la oxidación. La refusión por electroescoria puede ayudar a mejorar la limpieza y la sanidad del lingote bajo condiciones controladas de escoria. La refusión por arco al vacío puede favorecer aún más la uniformidad y reducir ciertos defectos internos en materiales de alta integridad.
No existe una regla universal que exija una ruta específica para cada pedido de C276. La ruta adecuada depende de la forma del producto, el tamaño de sección, los ensayos requeridos, el método de fabricación y las consecuencias de una falla. Un tubo de pared delgada para medios de proceso agresivos no presenta el mismo patrón de exposición que una placa estructural sin presión. Sin embargo, el fabricante debe poder explicar la ruta en términos específicos, en lugar de basarse en afirmaciones generales sobre «alta pureza» o «fusión avanzada».
Preguntas que revelan si el control de fusión es significativo
- ¿La aleación se fundió primariamente al aire o al vacío, y posteriormente se refundió?
- ¿La ruta de fusión es coherente en todos los tamaños de colada y formas de producto ofrecidos, o cambia según la cantidad del pedido?
- ¿Cómo se controlan el azufre, el oxígeno, el nitrógeno y otros residuos dentro de los límites internos de proceso del proveedor?
- ¿Qué medidas se utilizan para gestionar la segregación durante la producción de lingotes y el trabajo en caliente?
- ¿Puede rastrearse el producto suministrado hasta su colada de fusión, lote de refusión cuando corresponda y registros de transformación?
- ¿Qué métodos de inspección se aplican para detectar discontinuidades internas o superficiales antes del envío?
Estas preguntas son más útiles que solicitar una declaración genérica de que el material está «refinado al vacío». Obligan a debatir sobre trazabilidad, disciplina de proceso e idoneidad de la ruta de producción real para el servicio previsto.
La pureza no es solo un valor de laboratorio
En la adquisición de aleaciones, la pureza suele reducirse a una lista de límites de impurezas. Esto es importante, pero la morfología y la distribución de las inclusiones también lo son. Una pequeña población de inclusiones alargadas, óxidos agrupados o regiones segregadas puede no quedar reflejada en un certificado químico estándar. Durante la deformación en caliente, estas características pueden alargarse en la dirección de trabajo. Durante el conformado o mecanizado posterior, pueden quedar expuestas en superficies que entran en contacto con medios corrosivos.
Esto no significa que toda inclusión provoque corrosión prematura. Significa que el margen entre el rendimiento nominal y el fiable se reduce cuando el servicio es severo. El ataque localizado tiende a comenzar en el punto microestructural más débil, no en la composición química promedio indicada en un certificado.
Por este motivo, un comprador debe alinear las expectativas de inspección con la aplicación. El examen de superficie, los ensayos ultrasónicos cuando sean adecuados para el espesor de sección, los ensayos por corrientes inducidas para productos tubulares y la revisión metalográfica pueden ser pertinentes, dependiendo de la forma y la especificación. Exigir todos los ensayos posibles sin considerar el producto puede aumentar el coste sin mejorar la decisión. El mejor enfoque consiste en identificar el mecanismo de falla creíble y solicitar evidencia que lo aborde.
La microestructura depende de la fusión, pero también de la transformación
La ruta de fusión es el punto de partida, no toda la historia de fabricación. La reducción del lingote, la forja, la práctica de laminación, el recocido de solución, la velocidad de enfriamiento, el decapado y el enderezado final influyen en la microestructura y la condición superficial entregadas al fabricante. Un lingote refundido de alta calidad aún puede perder valor si el trabajo en caliente posterior está mal controlado o si el tratamiento térmico final no restablece la condición prevista de resistencia a la corrosión.
Al comparar proveedores, resulta útil separar tres preguntas:
Por lo general, un proveedor que puede documentar las tres áreas es más fácil de homologar que uno que solo proporciona un informe químico y una descripción general del grado.
Cuándo se justifica una ruta de fusión premium
La fusión y refusión de mayor integridad se justifican más cuando la sustitución del material es costosa, las consecuencias de una parada son significativas o la inspección después de la instalación es limitada. Algunos ejemplos incluyen tuberías y tubos expuestos a ácidos mixtos, componentes de depuradores que manejan condensados variables, sistemas offshore expuestos al agua de mar propensa a la corrosión por rendijas y equipos que se soldarán o conformarán en frío repetidamente antes de entrar en servicio.
Las secciones delgadas merecen especial atención. Un defecto pequeño, una imperfección superficial o una variación local de composición ocupa una proporción mayor del espesor de pared que en una forja pesada. Los fabricantes también necesitan una respuesta estable durante el doblado, la expansión, el mecanizado y la soldadura. Para estos productos, pregunte si el material ofrecido se fabrica con la misma ruta de fusión y secuencia de procesamiento que se utilizó para las muestras de homologación o los registros de producción anteriores.
Por el contrario, no debe especificarse una ruta premium únicamente porque suene superior. Cuando el entorno está claramente definido, existe margen de corrosión y el componente se puede sustituir fácilmente, una ruta estándar correctamente controlada puede satisfacer la necesidad real de ingeniería. El requisito de adquisición debe estar vinculado al riesgo de servicio, no a la suposición de que cada artículo de C276 requiere controles metalúrgicos idénticos.
Documentos que deben acompañar la conversación técnica
Los informes de ensayo de materiales siguen siendo esenciales, pero deben revisarse como parte de un paquete de evidencias más amplio. El informe debe identificar la colada, la condición del producto, la composición química, las propiedades mecánicas exigidas por la especificación aplicable y los resultados de los exámenes pertinentes. Cuando la ruta de fusión sea un requisito contractual, debe figurar en la orden de compra y confirmarse en la documentación del proveedor, en lugar de dejarse como una declaración comercial informal.
Para pedidos críticos, pregunte desde el principio si la planta puede proporcionar trazabilidad del proceso desde la colada de fusión hasta el lote terminado, así como registros de recocido de solución y ensayos no destructivos cuando se especifiquen. Aclare si las probetas representan la misma forma de producto y condición de tratamiento térmico que el material entregado. Un resultado de tracción de una sección o condición diferente no responde a todas las preguntas sobre el componente final.
La misma disciplina documental es útil en otros productos de aleación diseñados. Por ejemplo, al adquirir tubos de aleación de precisión para instrumentación, equipos electrónicos o conjuntos de blindaje magnético, los compradores pueden centrarse en la precisión dimensional, el comportamiento térmico, la estabilidad eléctrica o la permeabilidad magnética, en lugar de la resistencia a la corrosión. Aun así, la fusión trazable, la transformación controlada y la verificación de la condición final siguen siendo importantes, ya que las propiedades requeridas del material se crean mediante todo el proceso, no solo mediante la composición nominal.
Una forma práctica de comparar cotizaciones de fabricantes
Antes de seleccionar un fabricante de Hastelloy C276, compare cada cotización con las condiciones reales de servicio. Identifique los medios corrosivos, el rango de temperatura, las características de presión y flujo, las ubicaciones de soldadura, la geometría del producto, las etapas de fabricación previstas y las consecuencias de fugas o sustitución. A continuación, indique qué evidencia se necesita: una ruta de fusión definida, un requisito de refusión, un nivel de trazabilidad, una inspección específica o ensayos adicionales relacionados con la corrosión cuando la especificación aplicable y la aplicación lo justifiquen.
Un proveedor que responde con límites de proceso claros suele ser más valioso que uno que ofrece una promesa no cualificada de «la mejor calidad». La respuesta técnicamente útil explica qué ruta está disponible para la forma solicitada, qué documentación puede suministrarse, dónde puede producirse variación de proceso y qué requisitos deben acordarse antes de que comience la producción. Esta claridad permite a los equipos de ingeniería, calidad y compras determinar si la metalurgia se ajusta al riesgo asumido por el componente.
